
一、首件合格只是开始 批量生产更考验过程控制
在钣金加工过程中,首件检验往往是判断加工方案是否可行的重要环节。一件工件经过折弯后,尺寸符合图纸要求、角度达到预期,并不意味着后续批量生产就一定能够保持相同的质量水平。随着加工数量增加,材料厚度差异、板材回弹、设备运行状态以及定位变化,都可能对最终成品产生影响。
尤其是对于机柜外壳、设备支架、电气柜体以及各类精密钣金结构件来说,同一批产品通常包含多个折弯位置,部分工件还需要经过连续多道折弯才能完成。如果前一道工序出现偏差,后续加工就可能受到影响,最终增加返工和材料损耗。
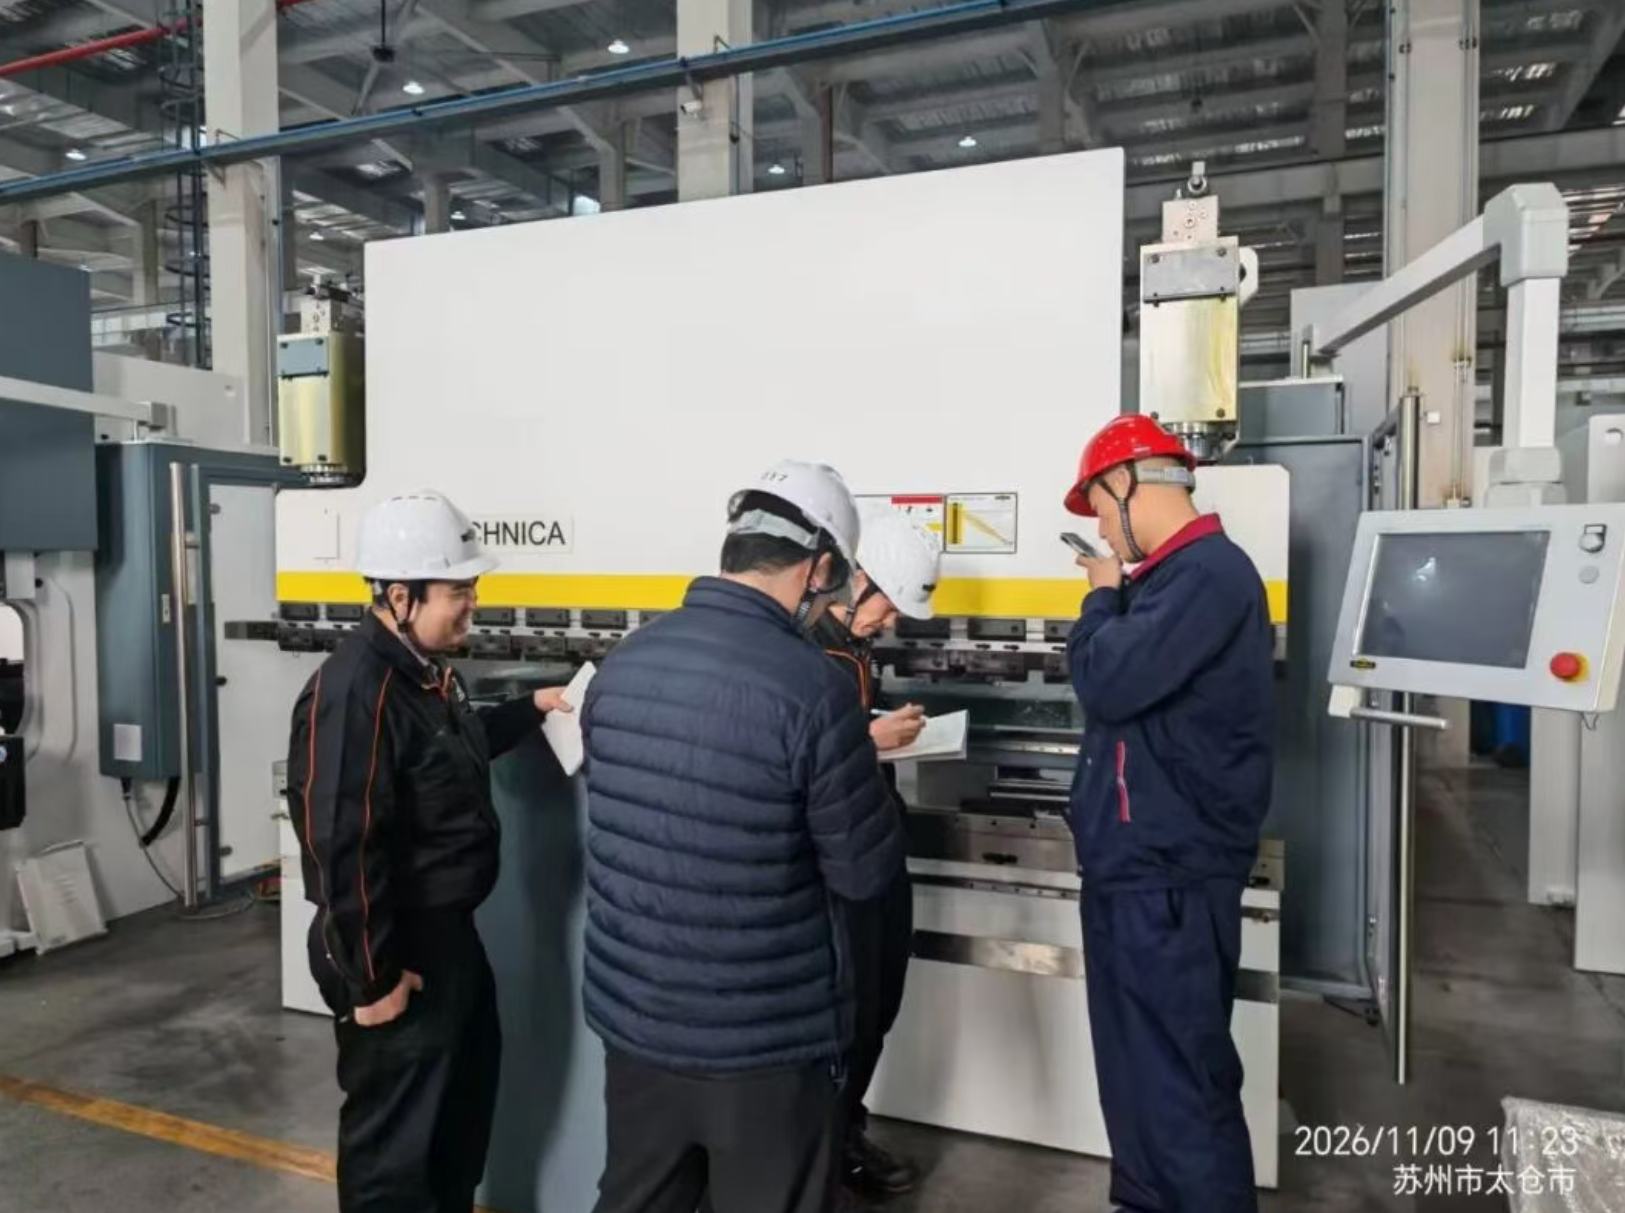
因此,越来越多的钣金加工企业开始关注首件验证之后的过程控制。除了确认第一件产品是否合格,还需要考虑加工过程中能否持续保持定位准确、折弯角度稳定,以及不同工件之间的加工一致性。将质量控制贯穿整个生产过程,比单纯依靠最后一道检验更有实际意义。
二、减少加工过程中的变量 让每一道折弯都有依据
要让首件质量稳定延续到批量生产,设备的定位能力和加工调整能力非常重要。不同工件的尺寸、板厚和折弯结构存在差异,如果每次加工都依赖操作人员反复调整,就容易增加人为因素带来的误差。
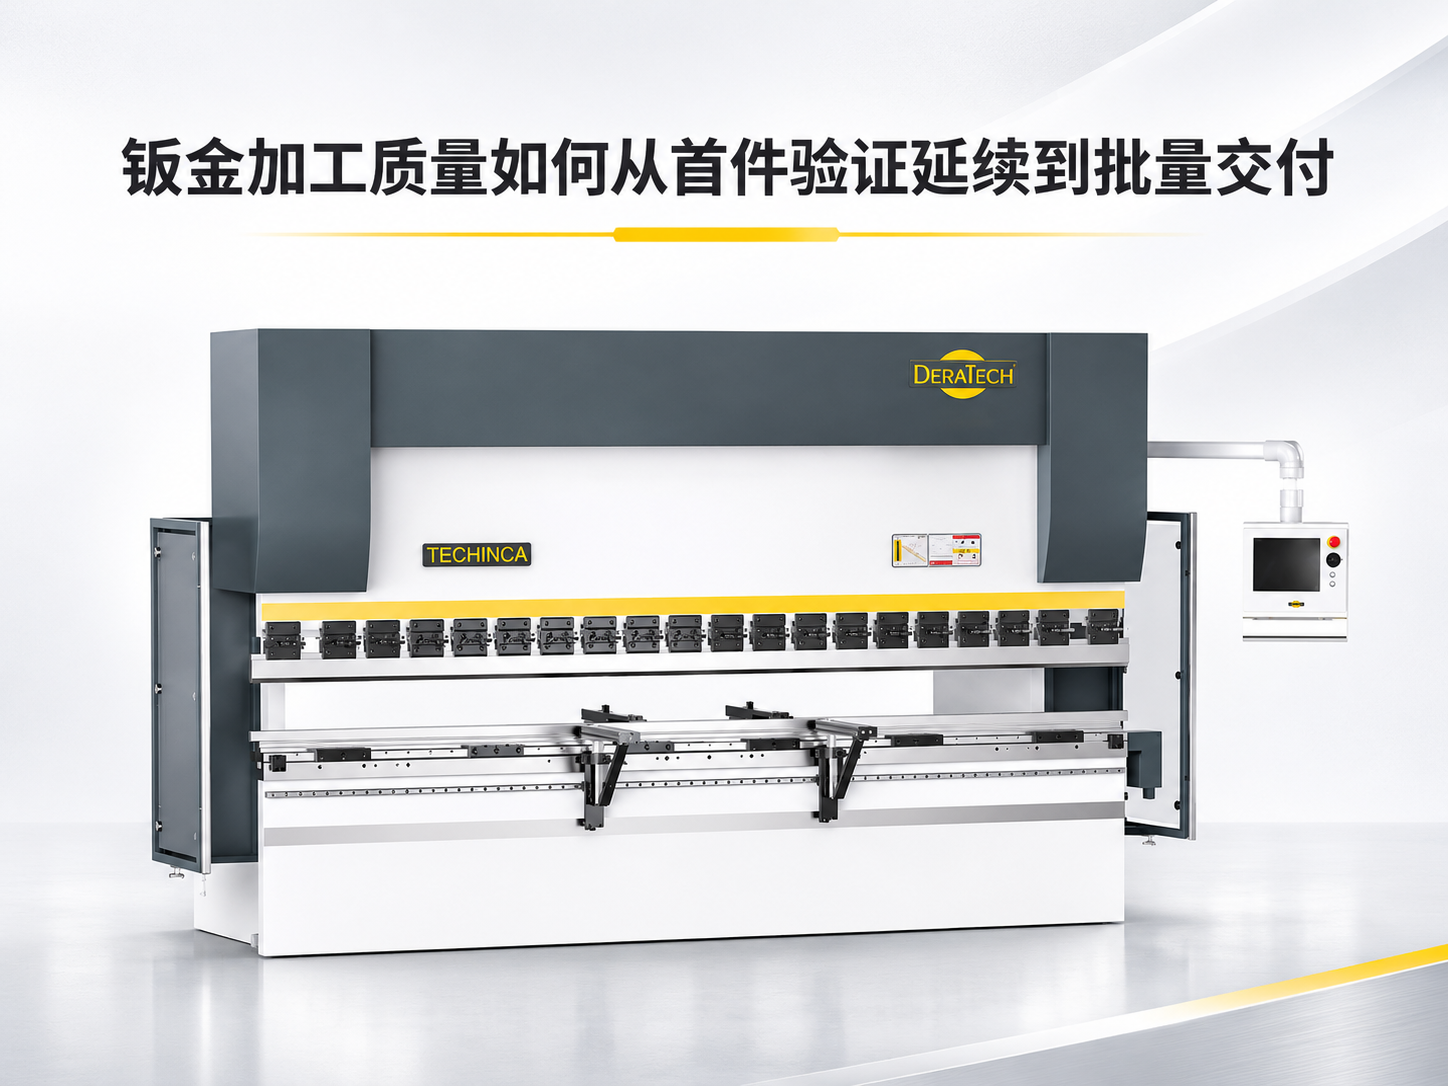
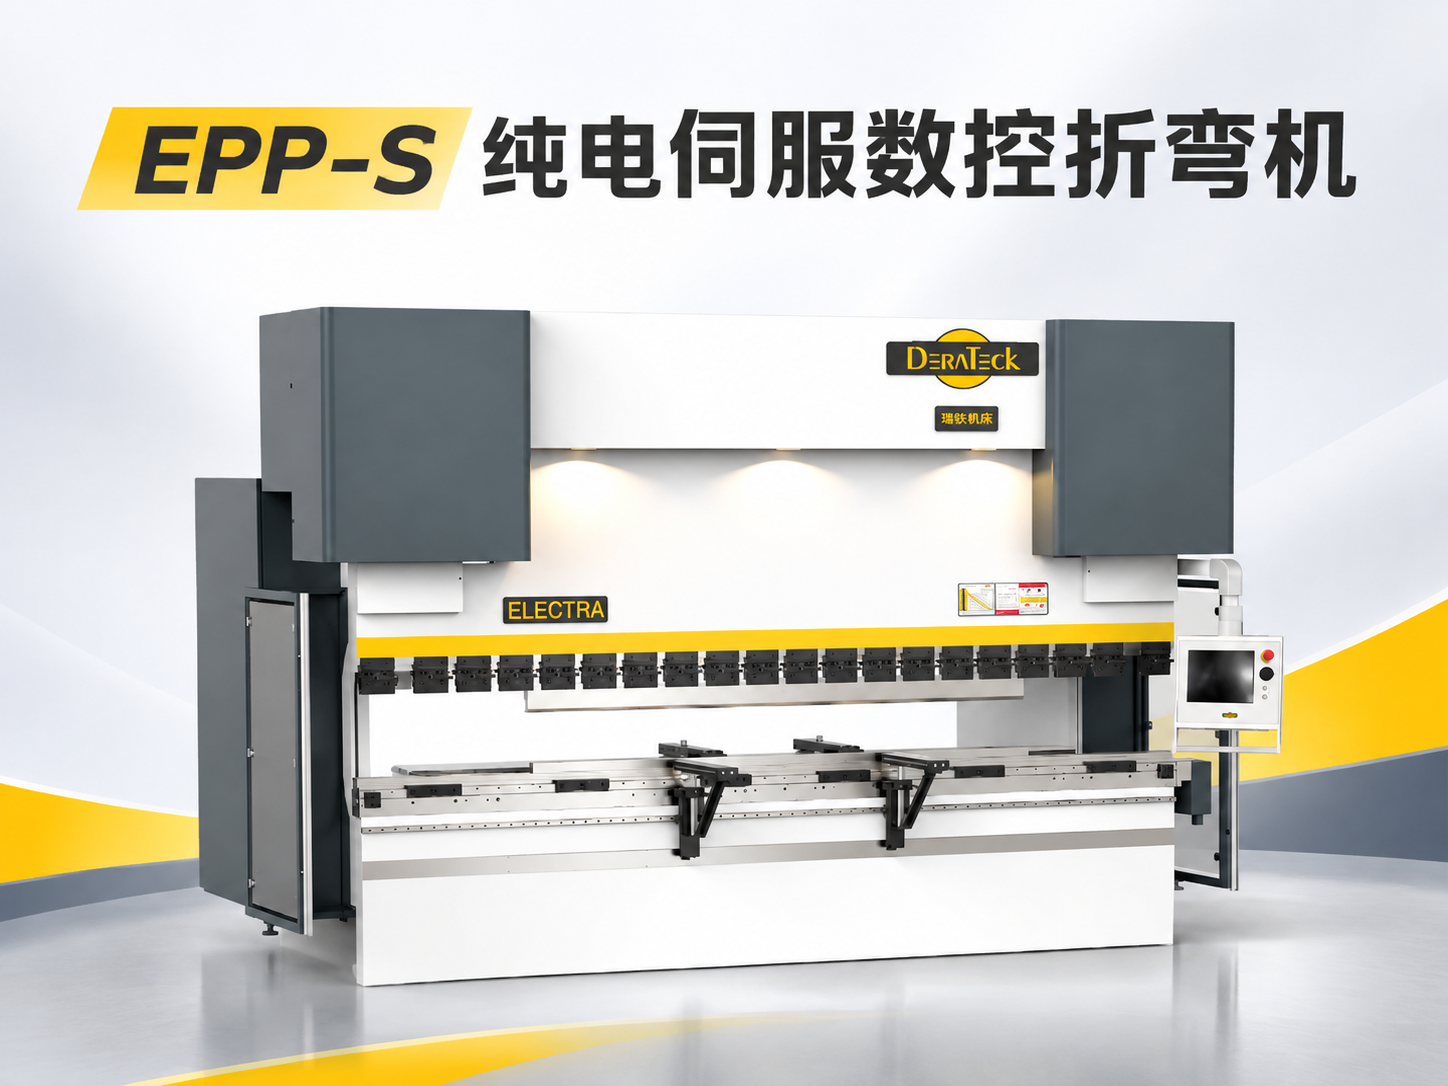
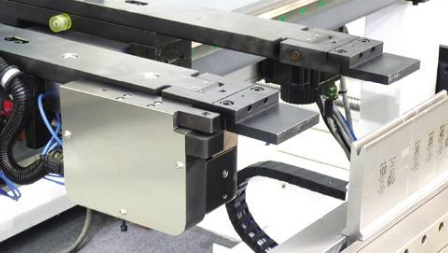
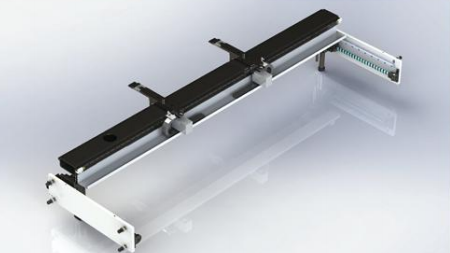
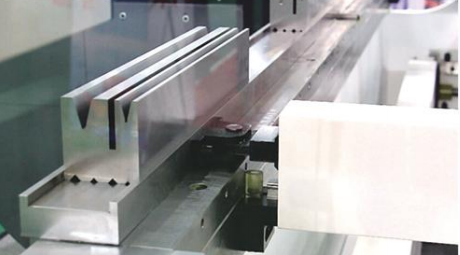
瑞铁TAM-S电液伺服数控折弯机围绕实际生产中的定位与调整需求,配置精密快速夹具和后挡料系统。快速夹具能够从底部及侧向进行模具安装和更换,减少不同加工任务之间的准备时间。后挡料采用双直线导轨结构,并可根据需求配置多轴系统,为不同尺寸工件提供相应的定位支持。
在精度控制方面,设备可配置高精度机械补偿装置,通过数控系统控制补偿过程,帮助改善折弯过程中可能出现的变形问题。对于有更高角度控制要求的加工任务,还可以选配D-Alpha角度监控校正系统,对折弯角度进行实时监测并向数控系统反馈信息。
此外,D-STM板厚检测装置能够对板材厚度进行检测,并将测量数据传输至数控系统,为加工调整提供参考。通过这些功能的合理配合,企业能够减少生产过程中的不确定因素,让首件验证形成的加工方案更容易延续到后续批次。
三、从单件检测走向持续生产 提升交付质量
对于钣金加工企业而言,质量管理最终还是要落实到实际交付。客户关注的不只是样品能否达到要求,更在意整批产品能否保持稳定,以及订单能否按照约定时间完成。
当企业同时承接多种规格的钣金订单时,生产过程中还需要面对模具切换、不同折弯程序调用以及工件支撑等问题。瑞铁TAM-S设备可结合不同数控系统和辅助配置,根据实际加工需求进行选择。前托料架能够为板材提供辅助支撑,电动伺服系统及液压控制系统则为折弯动作提供相应的控制支持。
对于结构复杂、需要连续完成多道折弯的工件,合理设置加工步骤、定位位置和模具组合,可以减少重复调整带来的时间消耗。与此同时,企业还可以结合首件检验记录,对加工程序、模具选择和工艺调整进行管理,为后续相同订单的生产积累经验。
真正有效的质量控制,并不是依靠某一个检测环节来保证,而是让设备、工艺和生产管理形成配合。从首件试制到批量加工,再到最终成品检验,每个环节都能够保持清晰的加工依据,才能进一步减少质量波动,提高订单交付的稳定性。
总结
钣金加工的竞争力,不仅体现在能否做出合格的首件产品,更体现在能否将首件质量稳定复制到整批订单。瑞铁TAM-S电液伺服数控折弯机通过快速模具切换、精密定位、机械补偿以及可选检测功能,为企业优化折弯生产过程提供支持。对于重视加工一致性和交付质量的钣金制造企业来说,将质量控制从首件验证延伸至整个生产周期,是提升生产管理水平的重要方向。