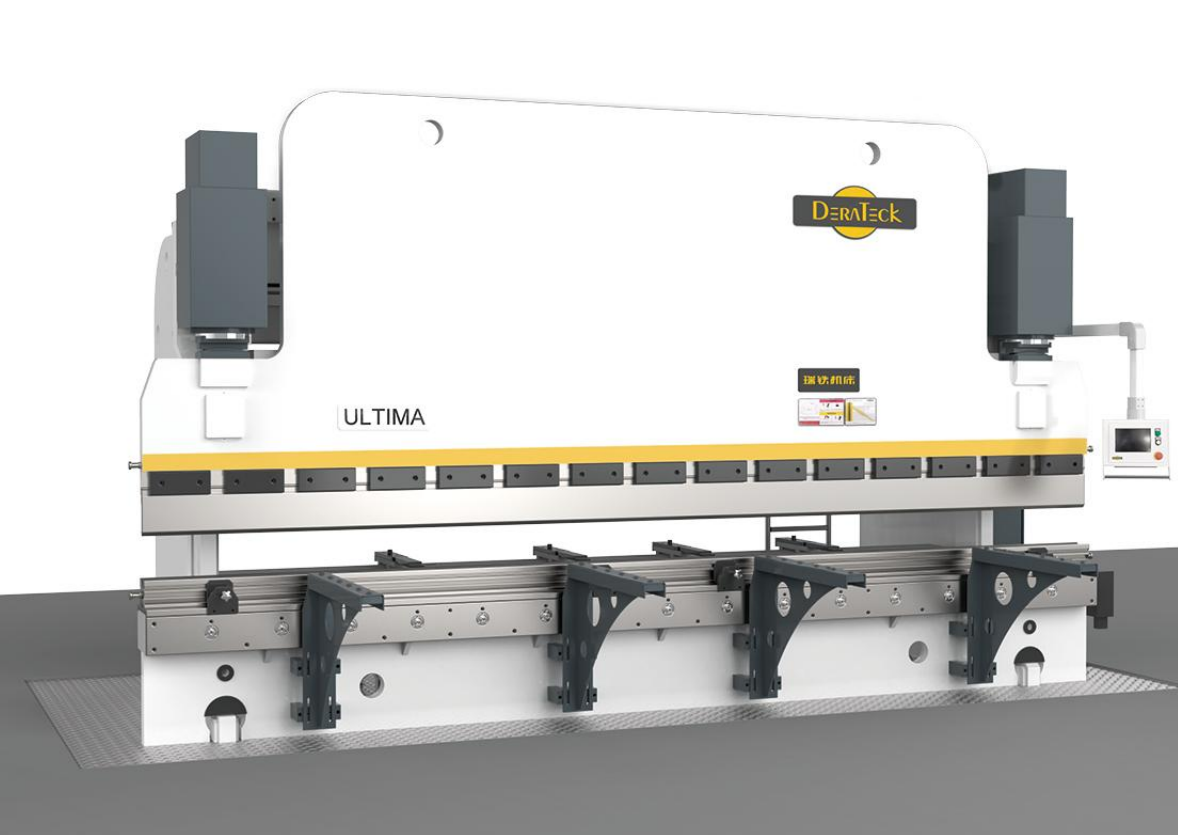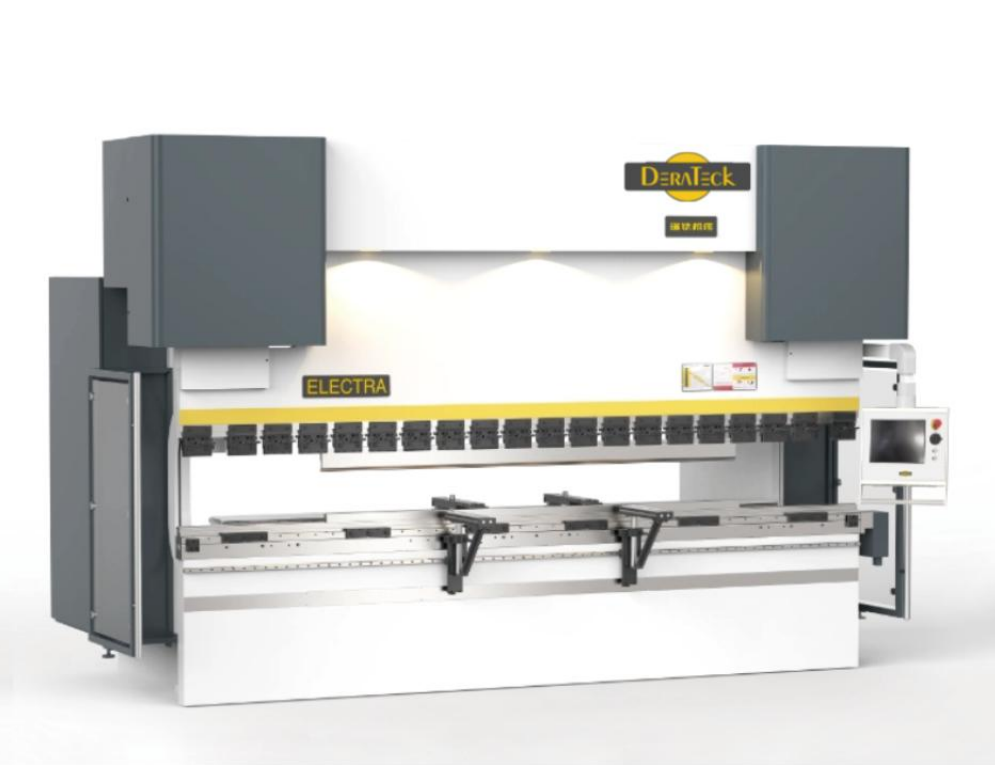

数控折弯机选型时,吨位是需要优先确认的参数之一。实际加工中,同样厚度的板材,因为材质、折弯长度和下模V槽不同,所需折弯力也可能存在明显差异。因此,不能简单按照“几毫米板就配多少吨”来判断设备规格。瑞铁机床产品资料中也给出了折弯压力计算以及板厚、V槽与折弯力之间的参考关系,说明折弯吨位应结合实际工件条件综合确定。
一、板厚和折弯长度为什么会影响所需吨位?
板材厚度是影响折弯力的重要因素之一。随着板厚增加,板材发生塑性变形所需要的压力也会增加,而且这种变化并不是简单的线性关系。因此,从2mm板材升级到4mm或6mm板材时,设备所需吨位通常不能按照厚度直接成倍估算。
折弯长度同样需要重点考虑。加工相同材质和厚度的板材时,1米长度和3米整长折弯所需要的折弯力并不相同。通常折弯长度越长,对设备整体压力的需求也越高。因此,采购折弯机前,应先统计企业日常加工中常见的板材厚度,以及可能出现的最大连续折弯长度。
瑞铁产品样册中的折弯力计算内容,也将板厚、工件长度和下模槽宽等因素同时纳入计算。也就是说,“100吨”“160吨”这样的设备吨位只是设备能力参数,真正能加工多厚、加工多长的板材,还需要结合具体加工条件进行判断。
二、材质不同,同样板厚需要的折弯力也不同
除了板厚和长度,板材材质也会直接影响折弯力。不同金属材料的机械性能存在差异,因此即使板厚和折弯长度完全相同,也不能直接使用同一个吨位结果。
例如,实际生产中常见的碳钢、不锈钢和铝板,其材料强度和成形特性并不相同。进行折弯吨位计算时,应根据材料性能对基础计算结果进行调整,而不能把碳钢的参考值直接套用到所有材质上。
这也是为什么折弯机选型前,企业最好先整理自己的常用材料清单,包括材质、厚度范围、工件长度和主要产品类型。对于同时加工多种材料的企业,设备吨位通常需要兼顾较高要求的工件,同时也要考虑模具、机架和工作台等配置是否与实际加工范围匹配。
因此,在询问“3mm板需要多大折弯机”时,仅仅知道板厚其实还不够。还需要进一步确认:什么材质、折多长、采用什么V槽以及具体采用哪种折弯方式。
三、V槽为什么会改变折弯吨位?
下模V槽是折弯加工中经常被忽略的参数,但它与所需折弯力之间存在直接关系。瑞铁产品资料中的折弯力参考内容,将下模槽宽作为吨位计算的重要参数之一。
在其他条件相同的情况下,V槽宽度发生变化,折弯过程中板材的受力状态也会发生变化,从而影响所需要的压力。同时,V槽还会影响成形内圆角、最小翻边尺寸以及最终折弯效果。
因此,V槽并不是越大越好,也不是越小越合适。实际选择时,需要结合板厚、材料、目标内圆角以及工件结构进行匹配。对于薄板、厚板、小翻边或者特殊零件,应根据具体工艺条件选择相应模具。
这也是为什么折弯机吨位计算不能脱离模具单独进行。设备吨位、板材厚度、折弯长度和V槽实际上是一个相互关联的系统。在正式生产前,还应结合设备参数、模具规格以及实际试折结果进一步确认。
总结
折弯机吨位并不是只由板厚决定,而是需要综合考虑 板材厚度、材料性能、折弯长度、下模V槽以及具体折弯工艺。企业在选择数控折弯机时,可以先整理常用板材和最大加工尺寸,再结合折弯力计算及模具参数确定适合的设备规格。相比单纯按照经验选择吨位,这种方式更有利于让设备配置与实际生产需求相匹配,也能为后续模具选型和工艺安排提供更清晰的参考。