
钣金折弯完成后,板材表面有时会出现明显压痕、擦伤或V槽边缘留下的痕迹。对于普通结构件,这类痕迹可能不会影响使用,但对于不锈钢外观件、铝板、喷涂前板件以及机箱机柜面板,表面压痕往往会影响后续加工和成品外观。造成压痕的原因并不只有模具磨损,还与V槽宽度、下模肩部圆角、板材表面状态以及折弯过程中的相对滑动有关。瑞铁机床在折弯设备及工艺配置中,也需要结合客户加工材料和表面要求选择相应模具及辅助方案。
一、先检查V槽和下模接触位置是否合适
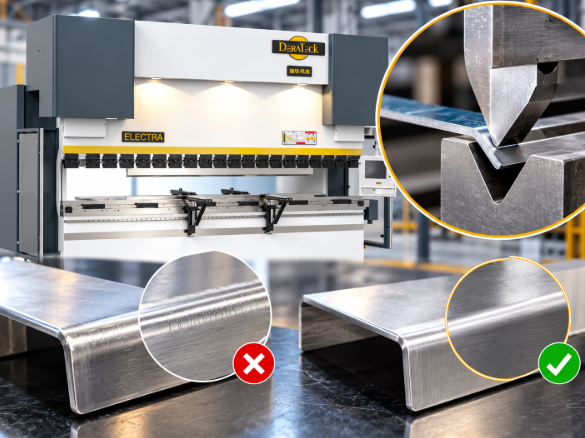
空气折弯过程中,板材会支撑在下模V槽两侧。随着上模下压,板材会沿下模肩部发生一定程度的滑动,因此V槽两侧往往是比较容易产生压痕的位置。
如果V槽选择过窄,板材与下模接触区域受力更加集中,折弯所需压力也会发生变化,表面留下痕迹的可能性随之增加。尤其是不锈钢拉丝板、铝板等对外观比较敏感的材料,更需要关注这一问题。
但V槽也不能为了减少压痕而随意增大。V槽宽度还会影响折弯内圆角、最小翻边尺寸以及所需折弯力,因此需要根据板厚、材料、目标圆角和工件结构综合选择。
如果生产中发现压痕集中出现在两条固定位置,可以重点检查下模V槽两侧接触区域,看是否存在磨损、毛刺、铁屑或局部损伤。
二、模具圆角和表面状态会直接影响板材外观
下模肩部并不是越尖越好。板材在折弯过程中需要沿下模表面移动,如果模具接触位置圆角较小或表面存在损伤,局部压力会更加集中,容易在板材上留下明显痕迹。
因此,加工外观件前,应检查上下模表面是否光洁,特别是下模肩部有没有磕碰、毛刺或附着异物。即使是一小块金属碎屑,在较大的折弯压力下,也可能在板材表面留下明显压点。
上模刀尖同样需要注意。如果刀尖圆角与板材厚度、目标内圆角不匹配,也可能使折弯区域产生局部痕迹。
对于长期加工不锈钢、铝板和外观钣金件的企业,可以根据产品特点准备相应模具。瑞铁数控折弯设备可结合不同材料、板厚和工件长度配置相应的折弯方案,但实际生产中,保持模具清洁和检查模具磨损仍然是减少表面问题的重要环节。
三、表面要求较高时可以增加保护措施
对于拉丝不锈钢、镜面板、铝板等外观要求较高的材料,仅靠调整V槽和模具圆角有时还不够,可以根据实际工艺增加表面保护措施。
例如,在板材与下模之间使用适合折弯工艺的保护膜,可以减少板材与模具直接接触时产生的摩擦痕迹。部分加工场景还会采用无痕折弯膜或其他辅助保护材料,但具体选择需要考虑板厚、折弯角度以及模具条件。
另外,压痕并不一定全部发生在折弯瞬间。板材上下料、在工作台上拖动、翻转以及堆放过程中,都可能造成划伤。因此,如果成品表面要求较高,应把保护措施贯穿整个加工流程。
对于批量生产,可以把常用材料对应的V槽、模具、保护方式和折弯参数形成记录。这样再次加工同类工件时,可以减少重复试折,也更容易保持不同批次产品的外观状态一致。
总结
折弯后板材出现压痕,通常与V槽宽度、下模肩部圆角、模具磨损、表面异物以及板材保护方式有关。实际处理时,可以先观察压痕出现的位置,再检查V槽和模具接触区域,随后根据材料和产品外观要求调整模具或增加保护措施。对于长期加工不锈钢、铝板及外观钣金件的企业,瑞铁可以结合不同板材、工件尺寸及折弯需求提供相应设备配置,而在实际生产中建立固定的模具检查和表面保护流程,同样是减少压痕问题的重要环节。