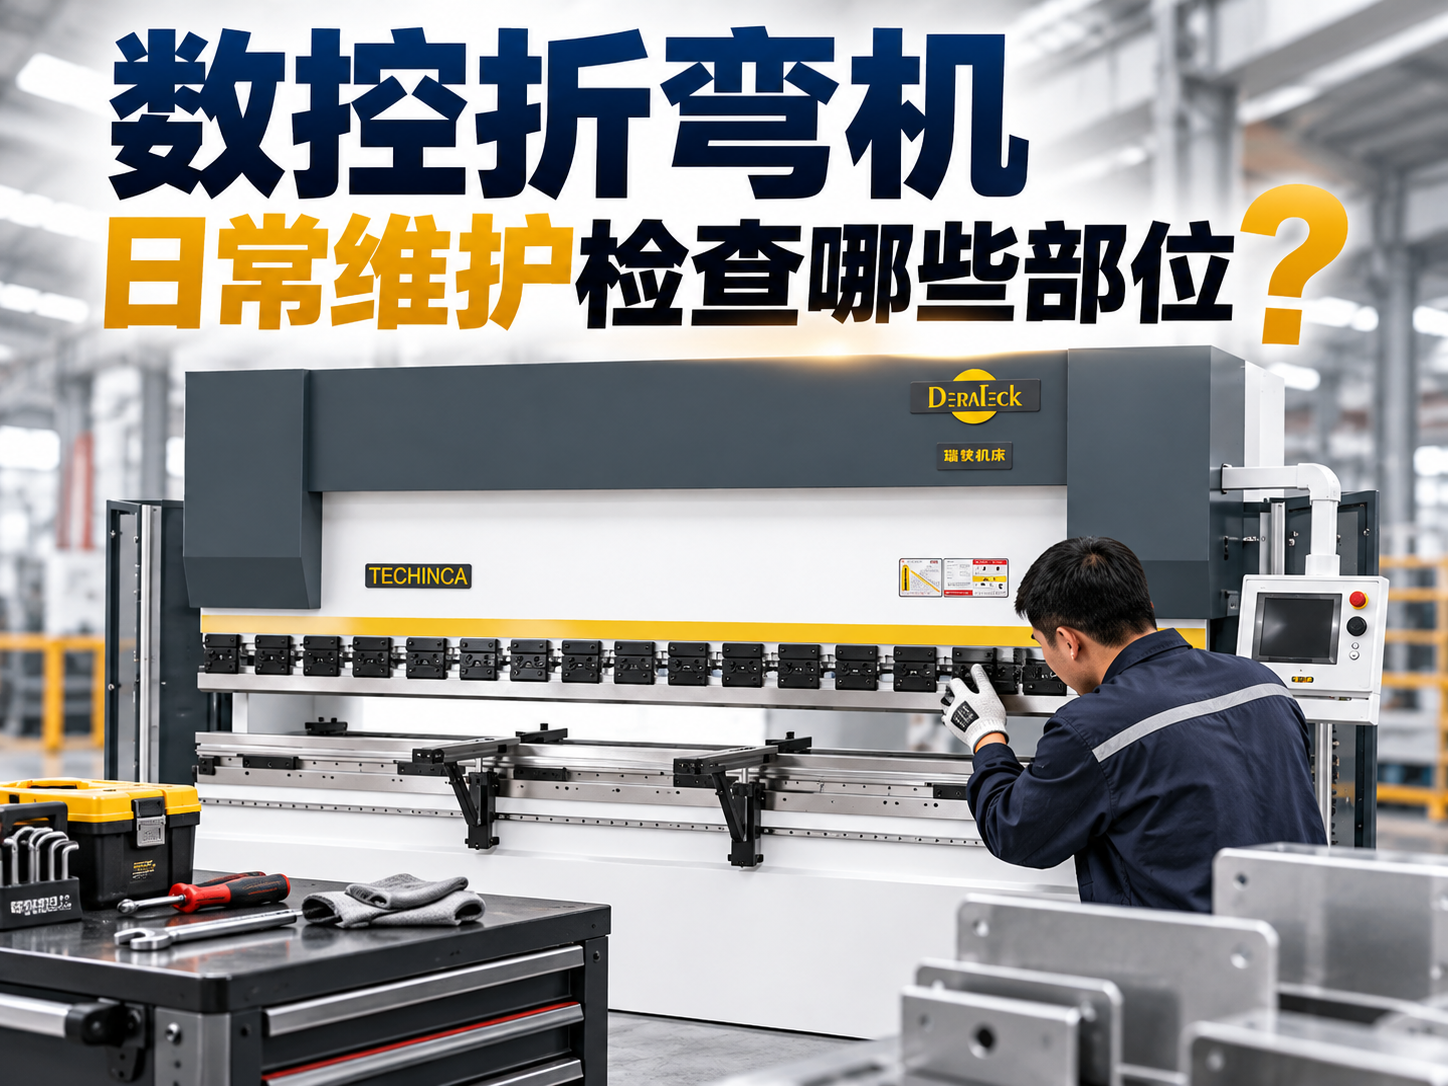

数控折弯机长期处于重复加压、滑块运动和板材定位的工作状态,如果缺少日常检查,容易出现定位偏差、异响、模具磨损或加工状态变化。设备维护并不是等发生故障后再处理,而是通过定期检查模具、导轨、液压或驱动系统、后挡料以及安全装置,尽早发现异常。对于瑞铁机床这类用于钣金批量加工的数控折弯设备来说,建立固定的日常维护记录,也有助于让设备状态与实际生产任务保持匹配。
一、每天重点检查模具、滑块和工作台状态
折弯机每天开机前,可以先从折弯区域开始检查。上模、下模以及V槽表面如果存在铁屑、毛刺或异物,不仅可能在板材表面留下压痕,还可能影响模具安装和实际折弯角度。因此,加工前应清洁模具接触面,并观察模具是否存在明显磕碰、裂纹或异常磨损。
同时可以检查滑块运动区域和工作台是否存在异物,确认模具夹紧状态以及相关紧固件是否正常。对于长期加工长板或较大吨位工件的设备,还可以关注工作台补偿区域和模具不同位置的磨损情况。
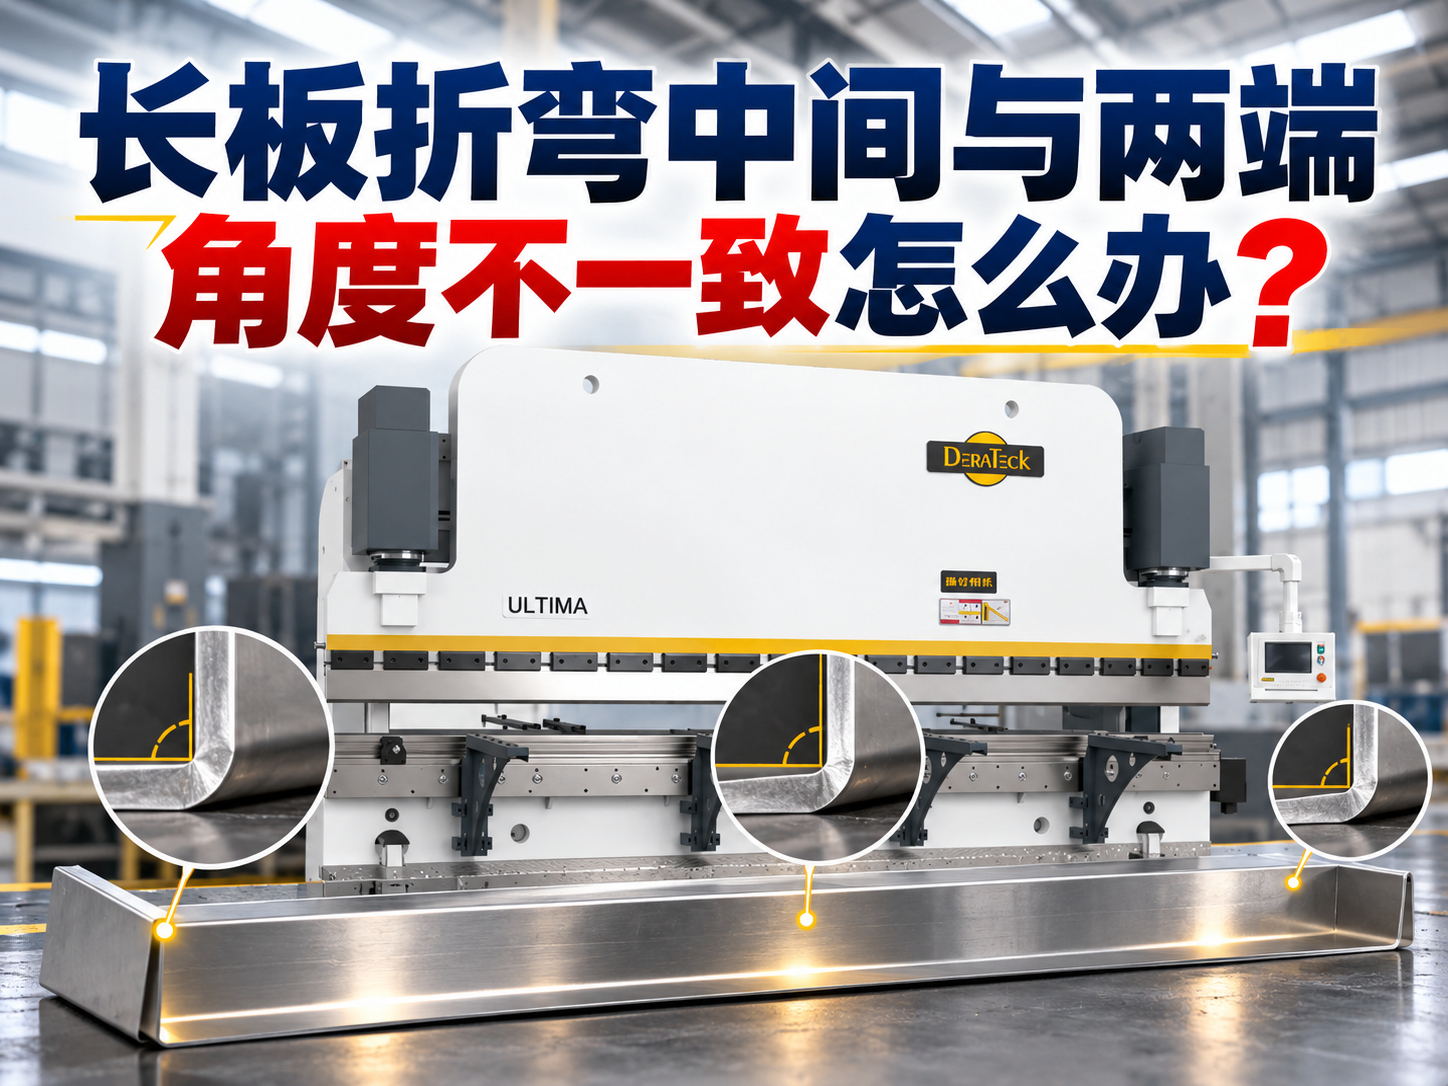
如果某一段模具长期承担较多加工任务,其磨损程度可能与其他位置不同。出现同一块板材不同位置角度不一致时,也可以将模具状态作为排查项目之一。瑞铁不同系列数控折弯设备在实际使用中,都需要结合吨位、工件长度和加工频率制定相应的检查周期。
二、定期检查液压、润滑和运动导轨
对于采用液压或油电混合系统的数控折弯机,应定期观察液压油状态、油位以及管路连接情况。如果出现油液污染、异常温升、泄漏或运行声音发生明显变化,应及时检查相关部件,而不是继续长时间带故障运行。
导轨、丝杆和运动部件的润滑同样重要。滑块、后挡料以及相关传动结构需要按照设备要求保持合理润滑状态。如果导轨长期缺少润滑,可能增加运动阻力和机械磨损,进而影响定位状态。
对于纯电伺服折弯机,则应重点关注伺服驱动、传动机构、导轨和电气连接等部位。不同驱动形式的维护重点并不完全相同,因此企业更适合根据具体机型制定维护表,而不是所有折弯机使用完全相同的检查方式。
瑞铁拥有纯电伺服、电液伺服和油电混合等不同折弯设备类型,实际维护也应结合对应设备结构和使用工况进行安排。
三、后挡料、数控系统和安全装置不能忽略
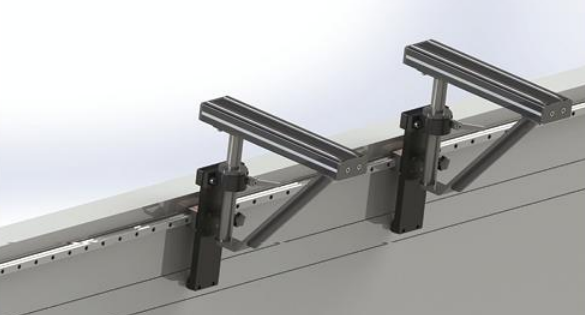
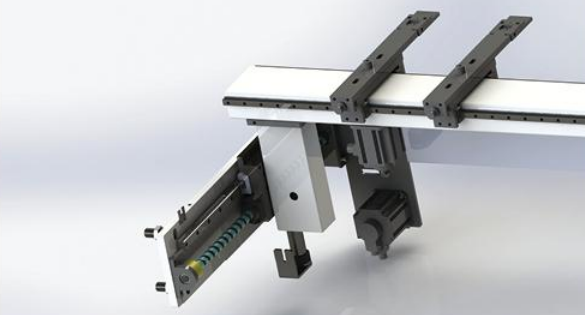
后挡料系统直接关系到折弯尺寸定位,因此也是日常维护的重要部分。可以定期检查X轴、R轴以及Z1、Z2等运动机构是否顺畅,观察挡指是否存在松动、碰撞或位置变化,同时检查导轨、丝杆和连接部件。
如果同一程序连续生产时尺寸忽大忽小,可以检查挡指接触状态、机械间隙以及伺服定位情况。对于多品种、小批量加工企业,后挡料频繁移动,更需要注意导轨清洁和定位重复性。
此外,还应检查数控系统、急停按钮、安全门、激光防护或其他安全装置是否正常。控制柜内部可以定期清理积尘,观察风扇、线路和接插件状态。维护过程中如涉及电气、液压或关键机械部件,应由具备相应操作能力的人员进行,避免因错误调整影响设备状态。
总结
数控折弯机日常维护可以重点围绕 模具与工作台、液压或驱动系统、润滑导轨、后挡料、数控系统和安全装置 展开。相比设备出现故障后再集中维修,建立固定的日检、周检和周期维护记录,更容易及时发现磨损、松动和定位变化。对于长期进行批量钣金加工的企业,还可以根据瑞铁不同折弯机型的结构和实际生产负荷制定维护计划,让设备状态、加工精度和生产安排保持相对稳定。