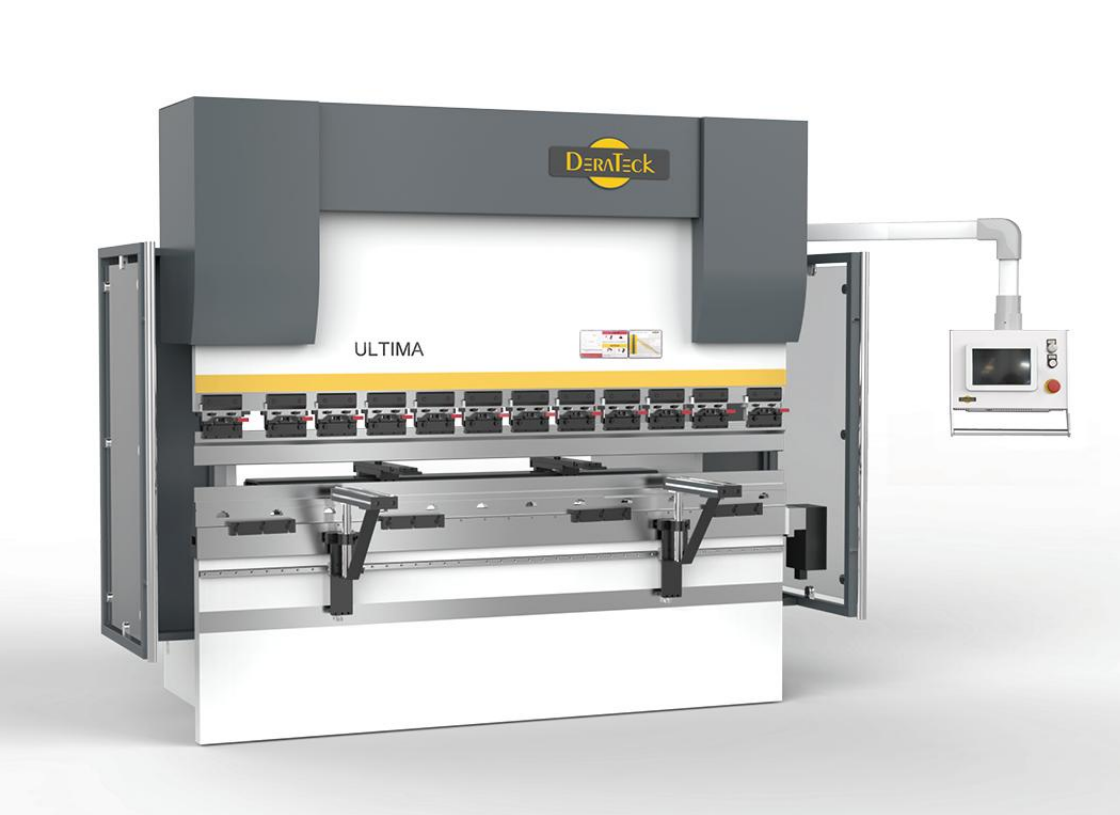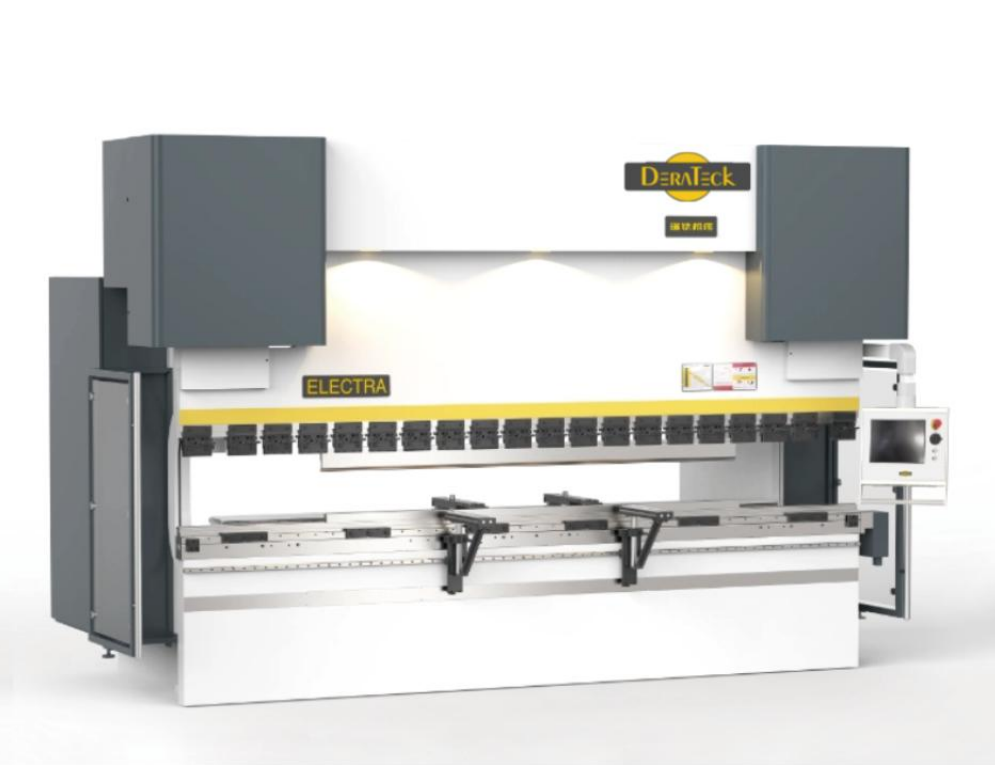

采购数控折弯机时,很多企业会先关注“多少钱一台”,但数控折弯机并没有统一价格。即使外观看起来接近,只要吨位、工作长度、后挡料轴数、数控系统、补偿方式或自动化配置不同,整机配置就会发生变化。瑞铁机床现有折弯产品覆盖纯电伺服、电液伺服和油电混合等不同系列,同时提供多种吨位、工作长度以及数控配置,因此在询价前,企业更适合先明确自己的加工需求,再确定对应设备方案。
一、吨位和工作长度是影响设备配置的基础因素
吨位和工作长度通常是数控折弯机选型时首先确定的两个参数。设备吨位需要结合板材材质、厚度、折弯长度以及下模V槽等条件进行判断,而工作长度则主要与工件最大尺寸有关。
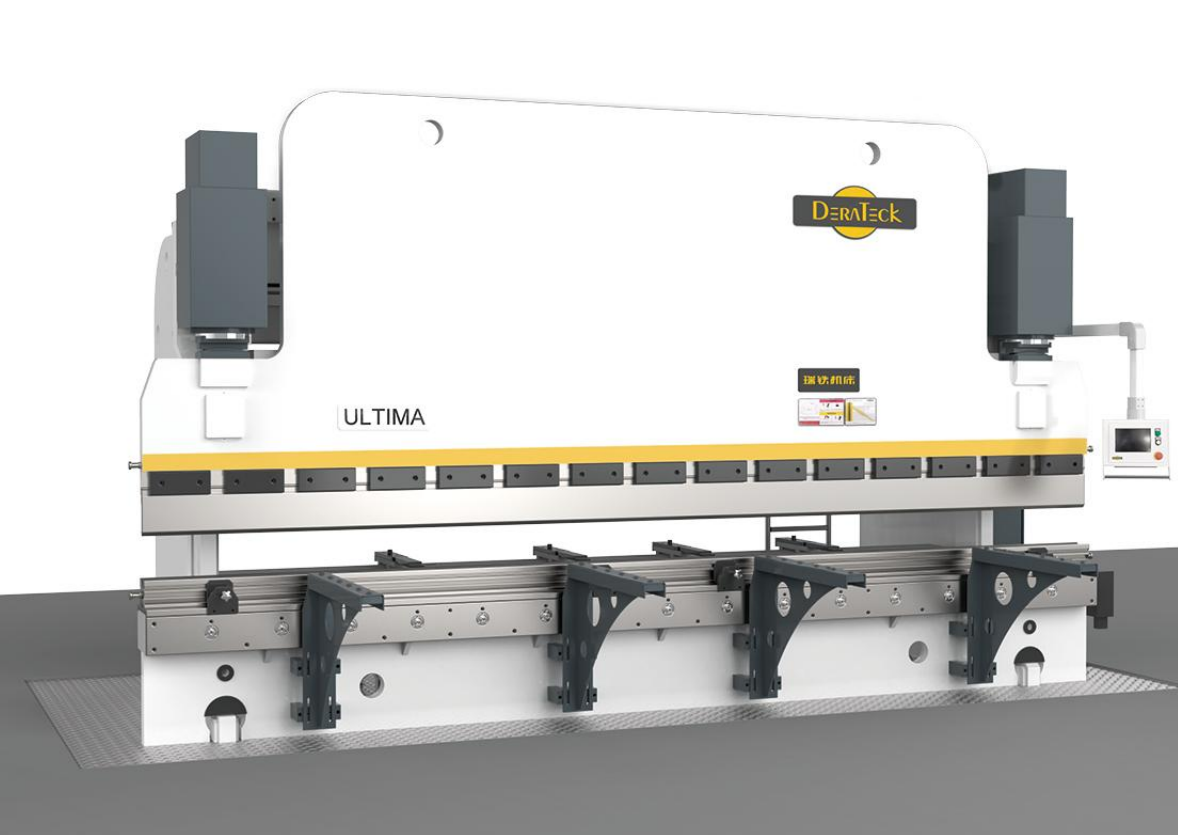
例如,同样属于数控折弯机,用于加工常规薄板、小型钣金件的设备,与用于加工长板、厚板或大型结构件的设备,在机架尺寸、动力系统和工作台结构方面都会有所不同。随着吨位和工作长度增加,对机架强度、滑块结构、液压或驱动系统等部件的要求也会发生变化,因此设备成本构成也会不同。
瑞铁产品资料中,TAM-S、CBB-D、UBB-D等系列均提供不同吨位和工作长度规格,其中UBB-D还覆盖大吨位、长工件应用。因此,在询价时,仅仅说“需要一台折弯机”通常无法得到有参考意义的配置,最好同时提供常用板厚、材质和最大折弯长度。
二、后挡料轴数与数控系统会影响设备配置层级
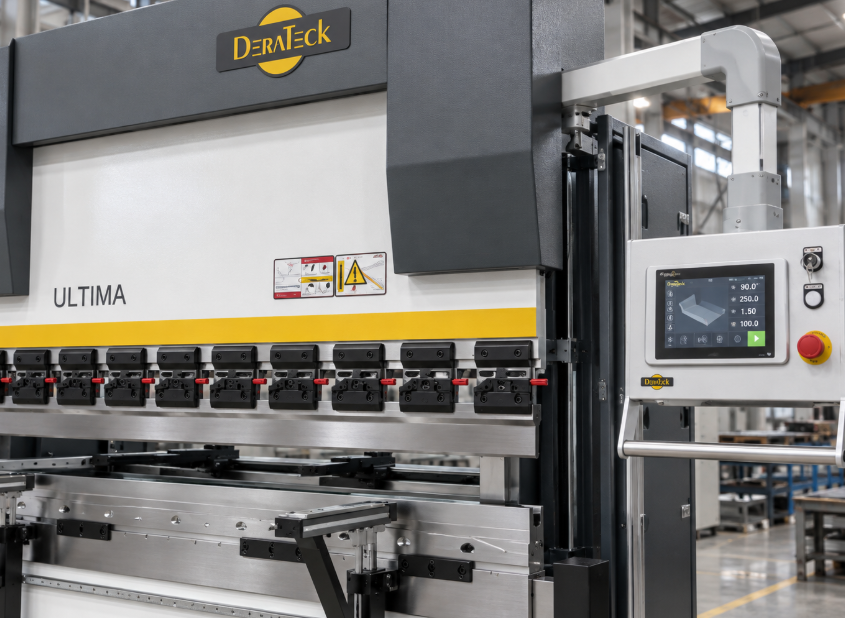
除了吨位和长度,后挡料轴数也是影响数控折弯机配置的重要因素。常见控制轴包括Y1、Y2、X、R、Z1、Z2等,不同轴承担滑块控制、前后定位、高度调整和左右挡指位置调整等任务。
如果企业主要加工尺寸较固定、结构较简单的零件,可以根据实际工艺选择基础后挡料配置;如果零件种类较多、折弯位置复杂,或者需要频繁换产,则可能需要更多控制轴参与定位。
数控系统同样会带来配置差异。瑞铁产品资料中可以看到Cybelec、ESA等不同控制系统选项,不同系统在操作界面、程序管理、图形化编程和功能扩展方面存在区别。
因此,采购时不能简单理解为“轴越多价格越高,所以越多越好”。更合理的做法是根据产品结构和加工节拍选择合适轴数,避免配置不足,也避免加入实际生产中很少使用的功能。
三、模具、补偿、安全与自动化配置也需要一起核算
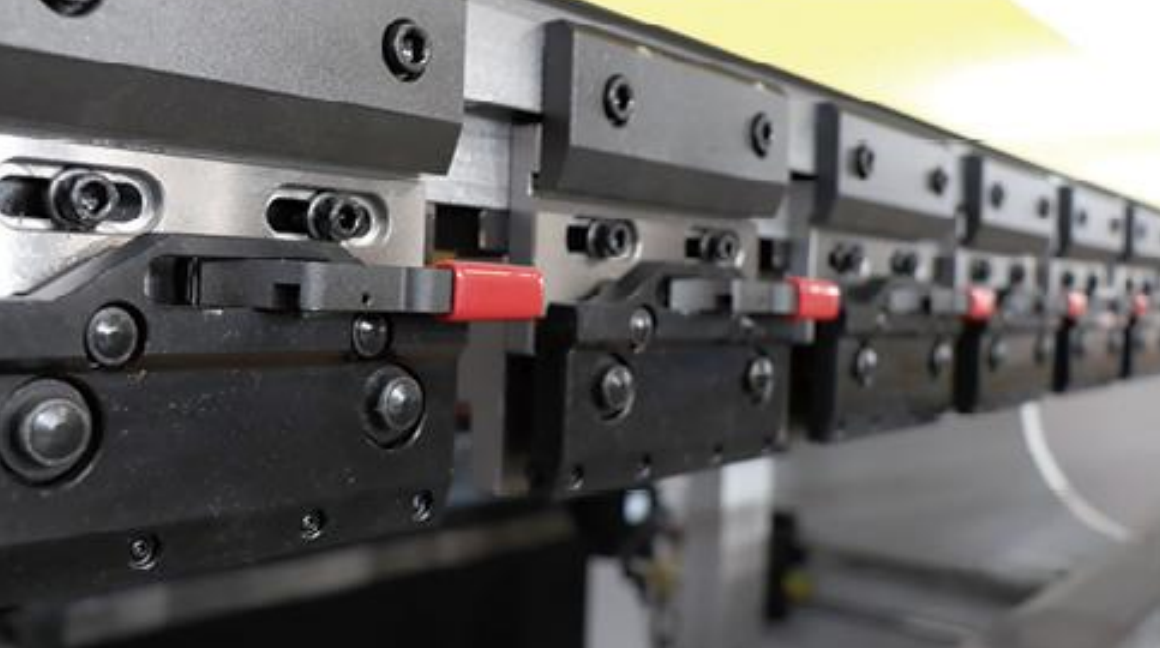
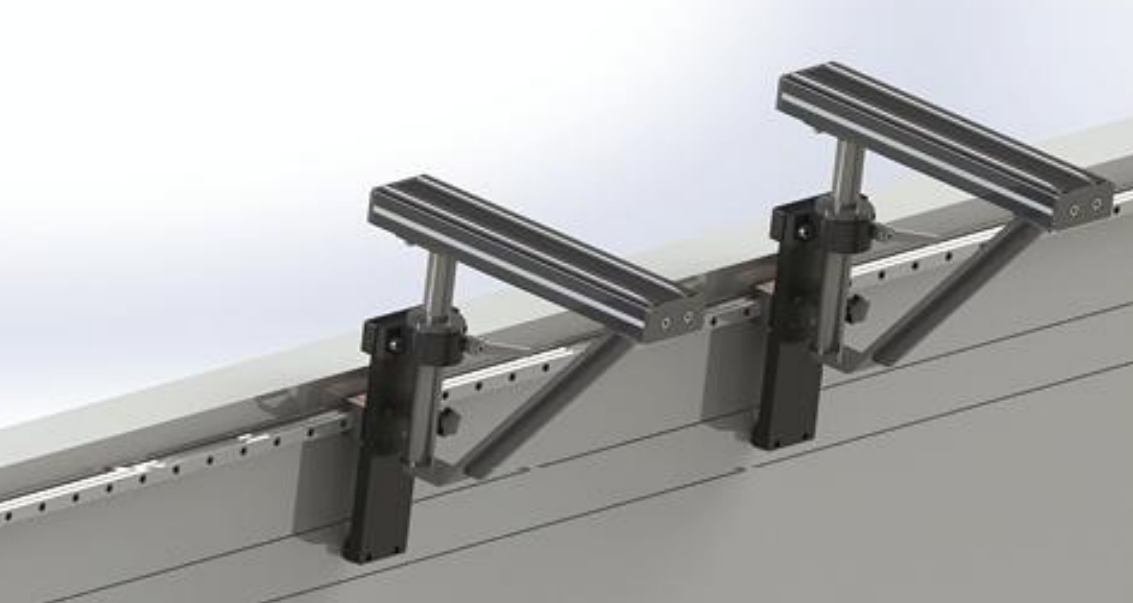
一台数控折弯机的配置并不只包括主机。实际采购中,上下模具、挠度补偿、前托料装置、安全防护、后挡料结构以及自动化接口等,都会影响最终设备方案。
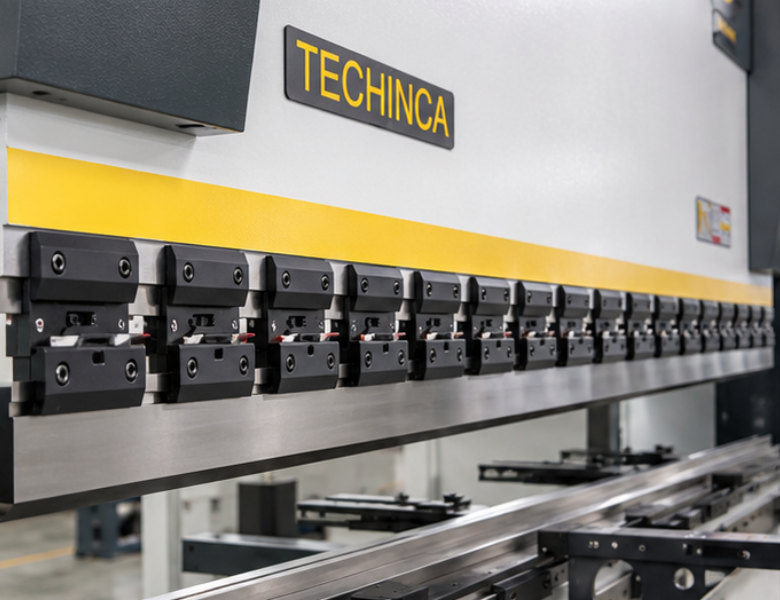
例如,加工长板时,企业通常需要关注工作台补偿配置;加工多规格产品时,需要结合板厚和工件结构准备相应上下模具;如果板件尺寸较大,还可以根据实际操作方式考虑前托料或其他辅助装置。
对于有自动化规划的企业,还需要提前考虑机器人上下料、自动折弯或柔性生产系统的衔接条件。瑞铁产品体系中除单机折弯设备外,还包括RBC机器人折弯单元及FMS折弯柔性加工系统,这类方案与单台设备的配置逻辑并不相同,应根据生产批量、零件类型和自动化程度单独规划。
总结
数控折弯机价格并不是由某一个参数决定,而是由 吨位、工作长度、后挡料轴数、数控系统、模具、补偿方式、安全配置以及自动化需求 共同形成。企业在询价前,可以先整理常用板材材质、厚度、最大折弯长度、零件结构和生产批量,再根据实际工艺确定设备配置。相比只比较单台设备报价,这种方式更容易判断不同方案之间的配置差异,也有助于选择与实际生产需求相匹配的数控折弯机。