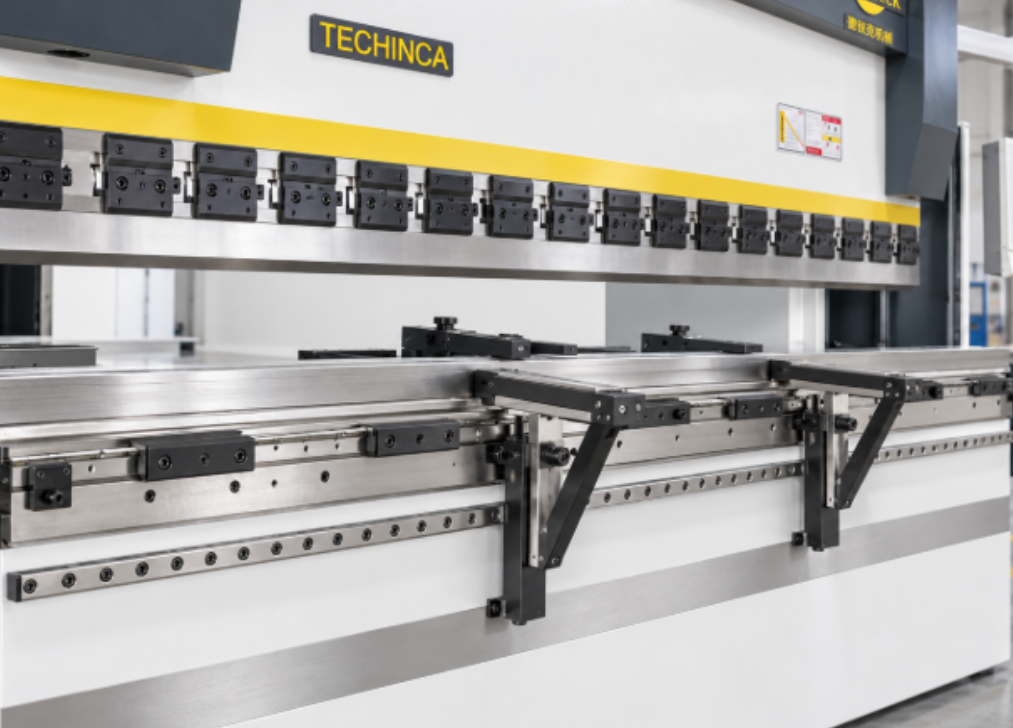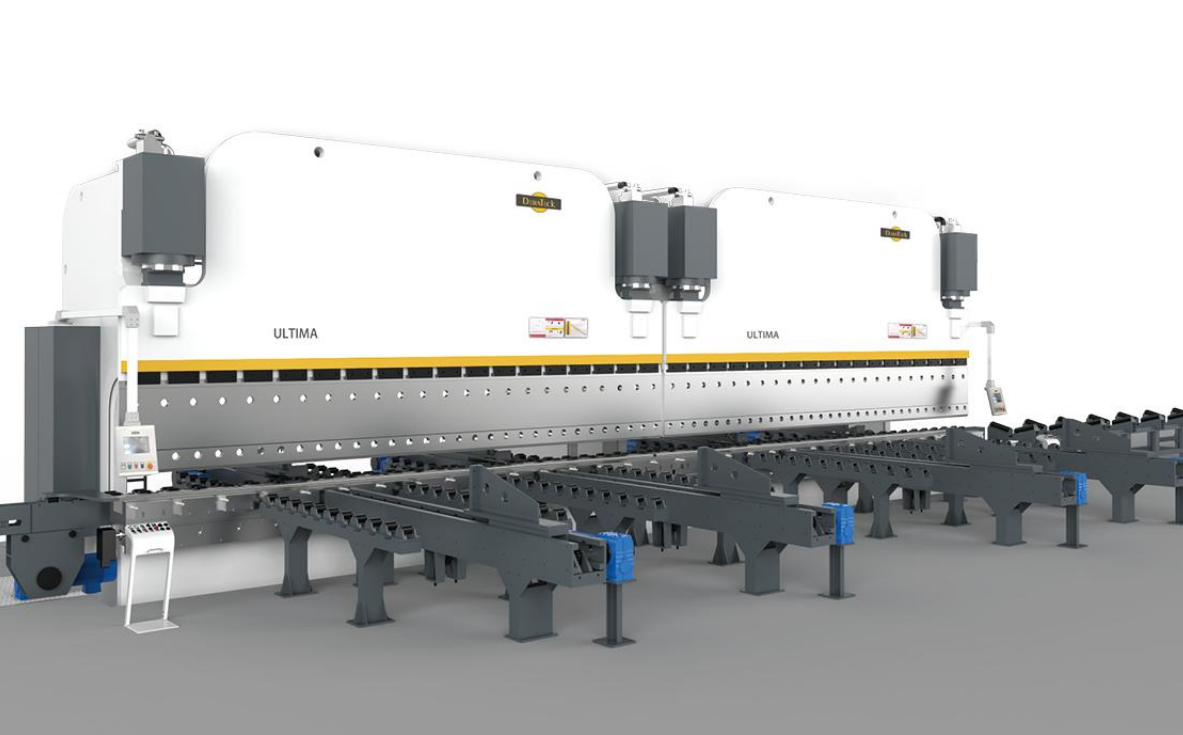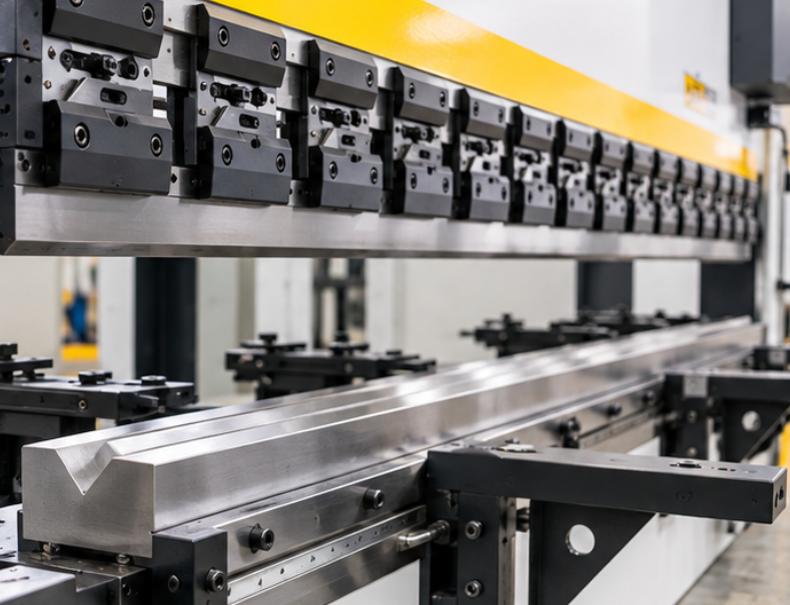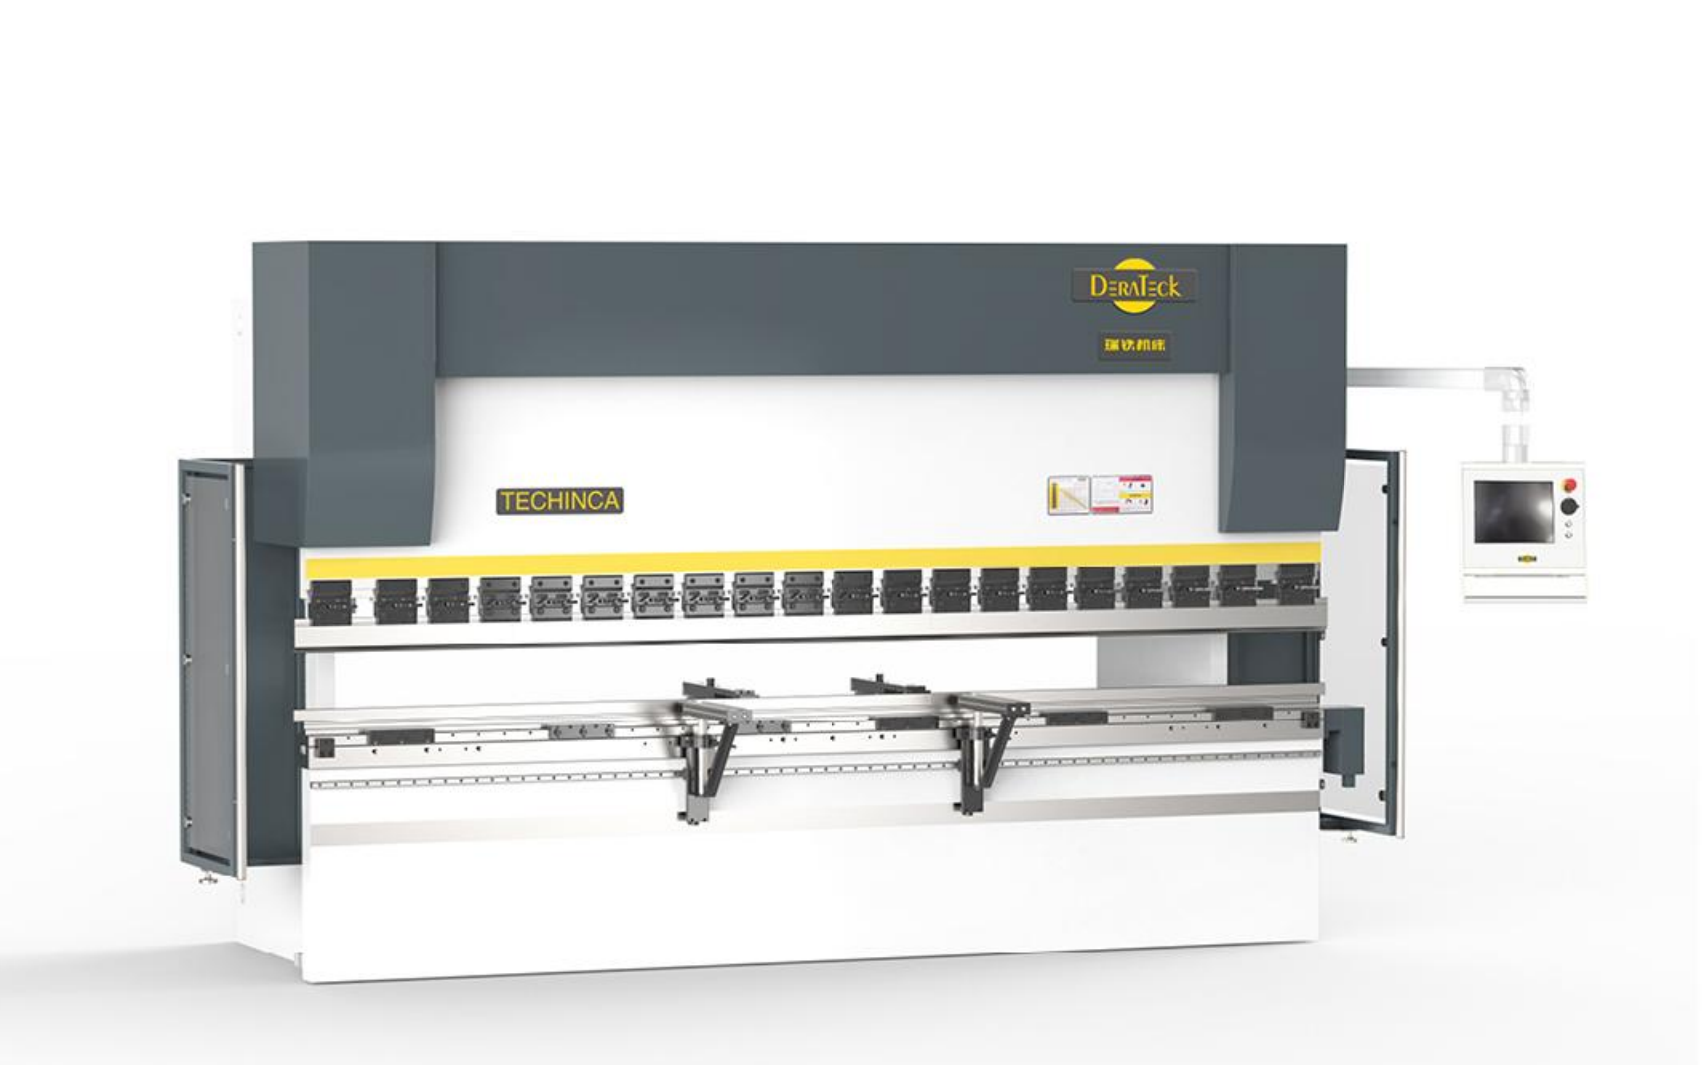

在长板折弯过程中,即使设备左右两端的参数设置一致,也可能出现“中间角度与两端角度不一致”的情况。原因之一是折弯机在受力后,滑块和工作台会产生一定的弹性变形,使不同位置的实际受力状态发生变化。挠度补偿就是针对这一现象,通过对工作台或受力区域进行相应修正,让整条折弯线上的成形状态尽量保持一致。瑞铁机床的折弯机产品资料中也配置有机械补偿等相关结构,用于配合长板和不同工况下的折弯加工。
一、为什么长板折弯需要挠度补偿
折弯机在进行较长工件加工时,压力会沿工作台长度方向作用在设备结构上。受到载荷后,滑块和工作台会出现一定程度的弹性变形。尤其是在较长板材或较大折弯力情况下,中间区域与两端的实际受力条件可能存在差异。
这种变化可能表现为:板材两端角度基本符合要求,但中间位置角度有所不同;或者同一条折弯边在不同位置测量时,角度存在差异。
挠度补偿的作用,就是在折弯前或折弯过程中,对这种结构变形进行相应修正。通过在工作台不同位置形成预设补偿量,使模具在受力状态下尽量保持合理的相对位置。
需要注意的是,如果出现角度偏差,并不能直接判断一定是补偿不足。板材厚度、材料强度、V槽、模具磨损以及Y1、Y2位置等因素同样会影响最终角度,因此应结合实际工况综合排查。
二、机械补偿通过工作台结构进行位置修正
机械挠度补偿通常通过工作台内部的楔块或类似机械结构进行调整。系统根据加工参数改变不同位置的补偿量,使工作台形成相应的预补偿状态,从而抵消折弯载荷产生的一部分结构变形。
这类方式的特点是补偿动作主要依靠机械结构实现。对于不同板厚、长度和折弯力,可以根据程序或设备配置调整相应补偿值。
瑞铁部分数控折弯机资料中明确列出了机械补偿相关配置,因此在设备选型或实际加工时,可以结合设备吨位、工作长度及主要产品规格判断是否需要配置相应补偿系统。
机械补偿也需要正确设置。如果补偿量不足,中部角度仍可能与两端存在差异;如果补偿过大,也可能产生相反方向的角度变化。因此批量生产前通常需要通过试折、测量和参数修正,使补偿量与实际工件相匹配。
三、液压补偿通过液压执行机构调整受力状态
液压挠度补偿的基本思路,是利用工作台内部布置的液压执行机构,在折弯过程中形成相应的补偿作用。与主要依靠楔块等机械结构的机械补偿相比,两者实现补偿的方式不同。
简单来说:
机械补偿主要依靠机械结构改变工作台相应位置;
液压补偿主要通过液压系统产生补偿作用。
在实际选型中,不能简单认为其中一种方式一定适合所有工况。需要综合考虑设备结构、工作长度、吨位范围、常加工板材以及控制系统配置。
无论采用哪种方式,最终目的都是减少长板折弯过程中由于设备弹性变形造成的角度差异。如果加工短小零件时角度稳定,但折弯长板后出现“中间和两端不一致”,就可以将挠度补偿作为重点检查项目之一,同时配合检查模具、板材和工艺参数。
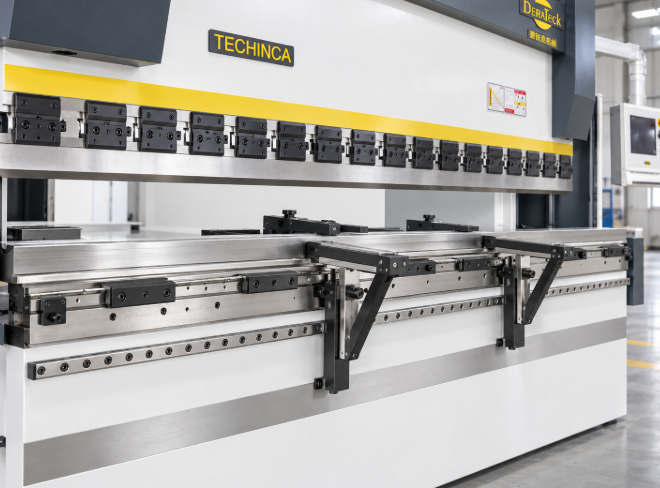
总结
折弯机挠度补偿主要用于应对滑块和工作台在折弯载荷下产生的弹性变形,尤其与长板、大吨位以及整长折弯等加工场景密切相关。机械补偿通过机械结构进行位置修正,液压补偿则依靠液压执行机构形成补偿作用。实际使用时,应结合板材、折弯长度、模具、设备吨位和角度测量结果调整补偿量,而不是单独依靠某一种参数。合理的补偿设置,有助于改善同一工件中间与两端的折弯角度一致性。