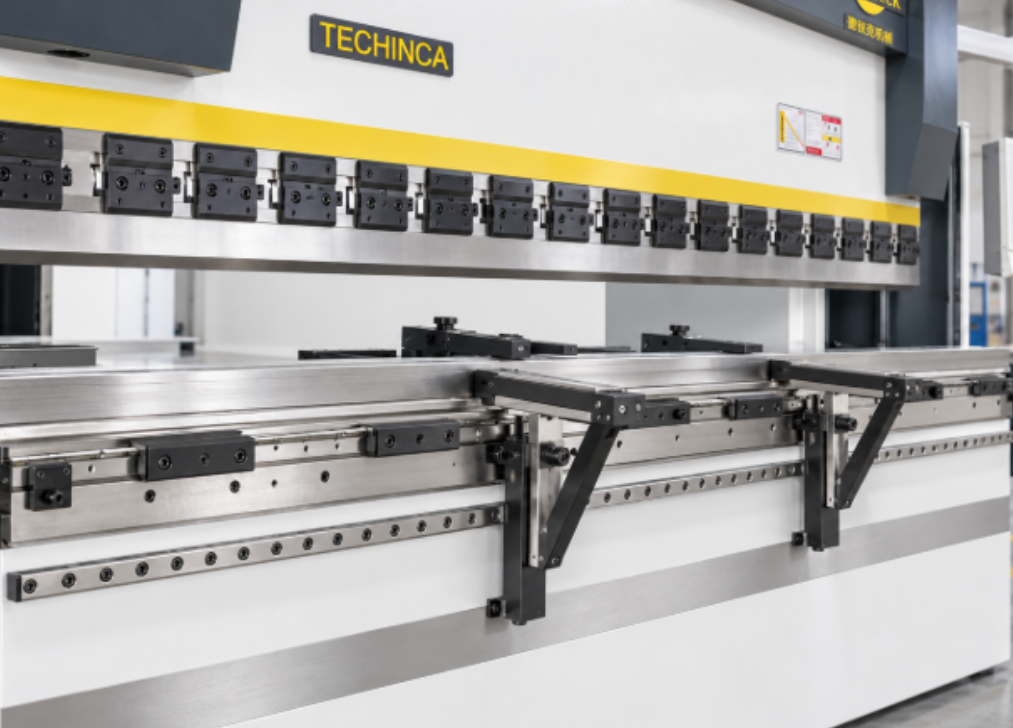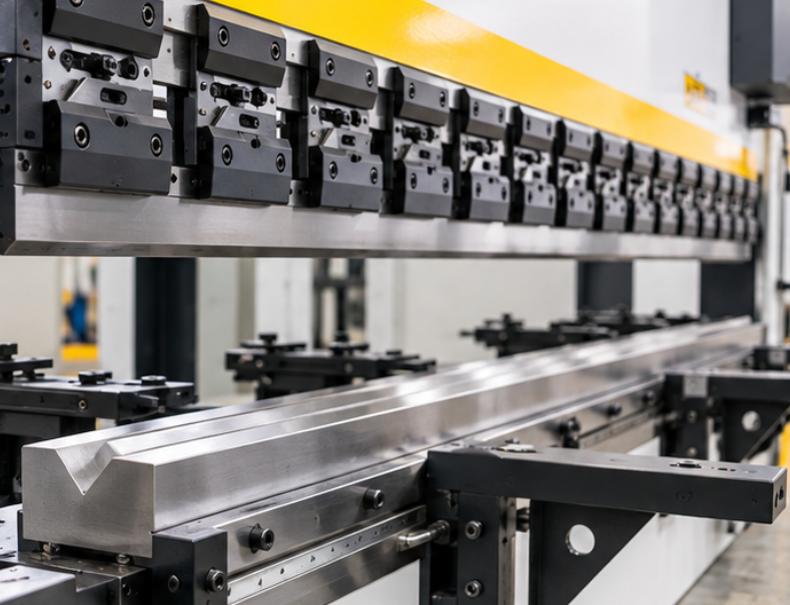

在数控折弯加工过程中,后挡料负责确定板材送入模具的位置,因此它会直接影响折弯边尺寸和重复加工的一致性。如果出现同一程序折出的零件尺寸忽大忽小、左右两端尺寸不同,或者换一个位置后误差明显增加,就需要重点检查后挡料系统。瑞铁折弯机资料中,后挡料可涉及X轴、R轴以及Z1、Z2等不同运动方向,其中X轴主要负责前后定位,R轴负责挡指高度调整。
一、先检查X轴前后定位是否准确
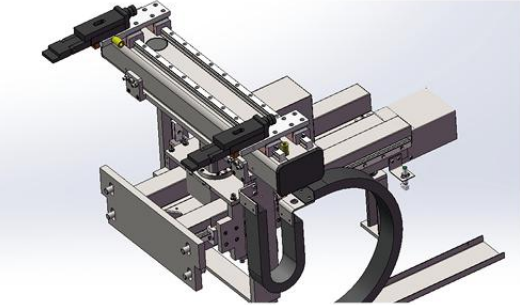
X轴是后挡料中与折弯尺寸关系比较直接的控制轴,它负责调整挡指距离模具中心线的前后位置。如果程序设置100mm,但实际挡料位置没有准确到达对应位置,最终折弯边尺寸就可能产生偏差。
出现问题后,可以先使用相同板材连续加工几件零件,观察误差是否稳定。如果每次都偏大或偏小,而且偏差数值接近,可以重点检查X轴零点、程序尺寸及机械基准。如果同一个程序连续加工时尺寸忽大忽小,则还需要检查传动机构、导轨、丝杆、联轴器以及伺服系统是否存在间隙或异常。
同时应检查挡指与板材接触是否稳定。板材如果没有真正贴紧挡指,或者挡指表面存在松动、磨损和异物,也可能形成“看起来是X轴不准,实际上是定位方式不稳定”的情况。因此排查时不要只看数控系统显示值,还要测量实际挡料位置。
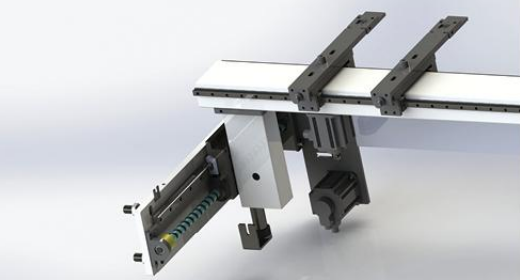
二、R轴和挡指高度不合适也会造成定位误差
R轴主要用于调整后挡料挡指的上下高度。当工件结构发生变化,或者折弯件已经形成翻边后,需要通过R轴让挡指移动到适合的高度进行下一道定位。
如果R轴位置设置不合适,挡指可能没有接触到工件预期的定位面,而是顶在折弯边、圆角或其他位置上。这样即使X轴位置完全正确,实际折弯尺寸仍然可能出现偏差。
对于多道折弯零件尤其要注意这一点。例如完成第一道折弯后,工件形状已经发生变化,第二道折弯时原来的挡料高度可能不再适用。如果程序没有同步调整R轴,就可能出现板件倾斜、接触不充分或者左右受力不一致。
因此,可以检查程序中的R轴高度是否与当前工件状态匹配,同时观察两个挡指是否位于同一合理高度。如果一侧挡指存在松动、倾斜或位置变化,也可能导致板件定位出现偏差。
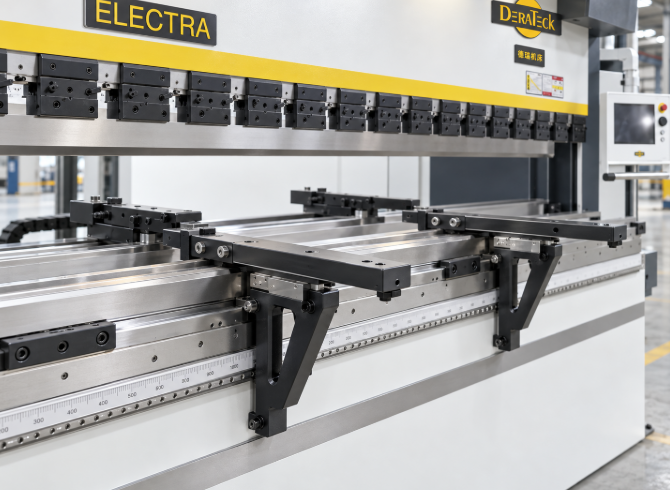
三、尺寸左右不一致时要检查挡指和机械状态
如果折弯后的板件出现“左边尺寸正确、右边尺寸偏差”,除了检查X轴和R轴,还需要重点查看左右挡指的位置关系。对于配置Z1、Z2轴的设备,两个挡指可以沿工作台方向独立移动,因此应确认左右挡指的位置与工件宽度、定位点以及程序设置相匹配。
实际排查时,可以先检查挡指是否松动,再检查滑轨、紧固件及连接结构。长期使用后,如果机械连接存在间隙,挡指受到板材撞击后可能出现轻微位移,从而影响重复定位。
另外,后挡料问题有时也会和模具中心位置混在一起。如果更换模具后才开始出现尺寸变化,应同时检查模具安装位置、后挡料基准以及程序是否仍使用原来的参数。比较稳妥的方法是使用标准尺寸工件进行多次测试,分别测量左、中、右不同位置的实际折弯尺寸,再根据误差规律判断是程序参数、单侧挡指还是整体后挡料机构的问题。
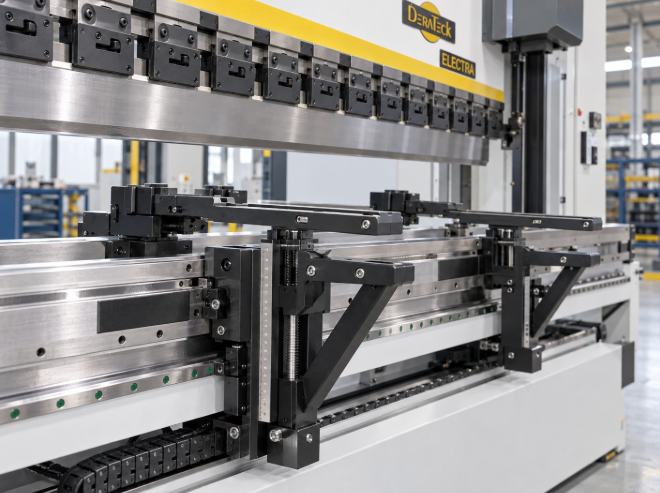
总结
折弯机后挡料定位不准时,可以按照 X轴前后定位—R轴挡指高度—左右挡指状态—机械传动与程序参数 的顺序进行排查。X轴决定主要折弯尺寸,R轴影响挡指与工件定位面的接触位置,而挡指松动、机械间隙和程序设置也可能带来重复定位误差。与其发现尺寸偏差后直接修改程序补偿,更建议先找出误差来源,再针对具体部位进行调整,这样更有利于保持批量折弯尺寸的一致性。