
在钣金折弯加工中,很多企业都会遇到一个典型问题:程序设定角度没有变化,板材在模具中看起来也已经成形,但工件离开模具后,实际角度却发生了一定变化,这就是“折弯回弹”。回弹并不一定意味着设备出现故障,它与材料性能、板厚、V槽、折弯半径以及加工方式都有关系。对于长期从事钣金成形设备研发和制造的瑞铁机床来说,数控折弯设备的价值也不仅是提供压力,更重要的是通过合适的设备配置、模具匹配和数控参数,为不同材料与工件提供相应的折弯工艺条件。瑞铁目前已形成纯电伺服、油电混合、电液伺服以及智能折弯等产品体系,可针对不同折弯应用进行设备配置。
一、折弯回弹从哪里来?材料性能是首先要看的因素
板材在折弯过程中同时存在塑性变形和弹性变形。当上模向下施压时,板材逐渐形成目标角度;压力解除后,塑性变形会保留下来,而其中一部分弹性变形会产生恢复,因此最终角度与受压状态下会有所不同。
不同材料的回弹表现并不相同。碳钢、不锈钢、铝板等材料在强度和延伸特性方面存在差异,即使采用相同板厚、相同V槽和相同程序参数,最终成形角度也可能不同。同一种材料如果更换批次,实际厚度或材料性能发生变化,也可能导致原来稳定的程序出现角度偏差。
因此,瑞铁在为用户进行折弯设备和工艺配置时,实际需要关注的不只是设备吨位,还包括客户常用材料、板厚范围、零件结构以及加工批量。只有先确定加工对象,后续的折弯机、模具和控制配置才更容易与生产需求匹配。
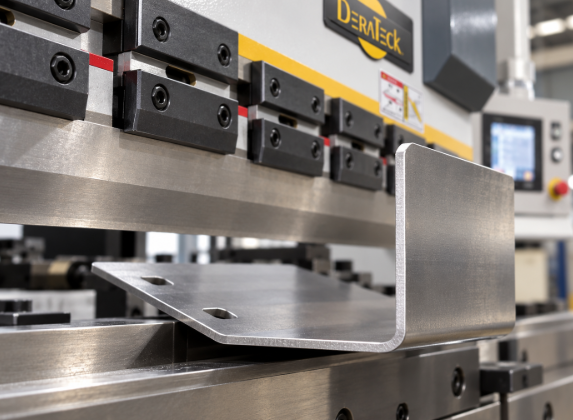
二、板厚、V槽和折弯半径为什么会改变回弹?
板厚变化后,板材在折弯过程中的受力状态也会发生变化。同样的折弯角度,如果使用不同板厚,最终所形成的内圆角和回弹量往往不会完全相同。
下模V槽同样是影响回弹的重要参数。V槽宽度会改变板材在模具中的支撑位置、变形范围和成形内圆角,同时也会影响所需折弯力。因此,如果生产过程中更换了下模V槽,但仍然使用原来的程序参数,折弯后的实际角度可能随之发生变化。
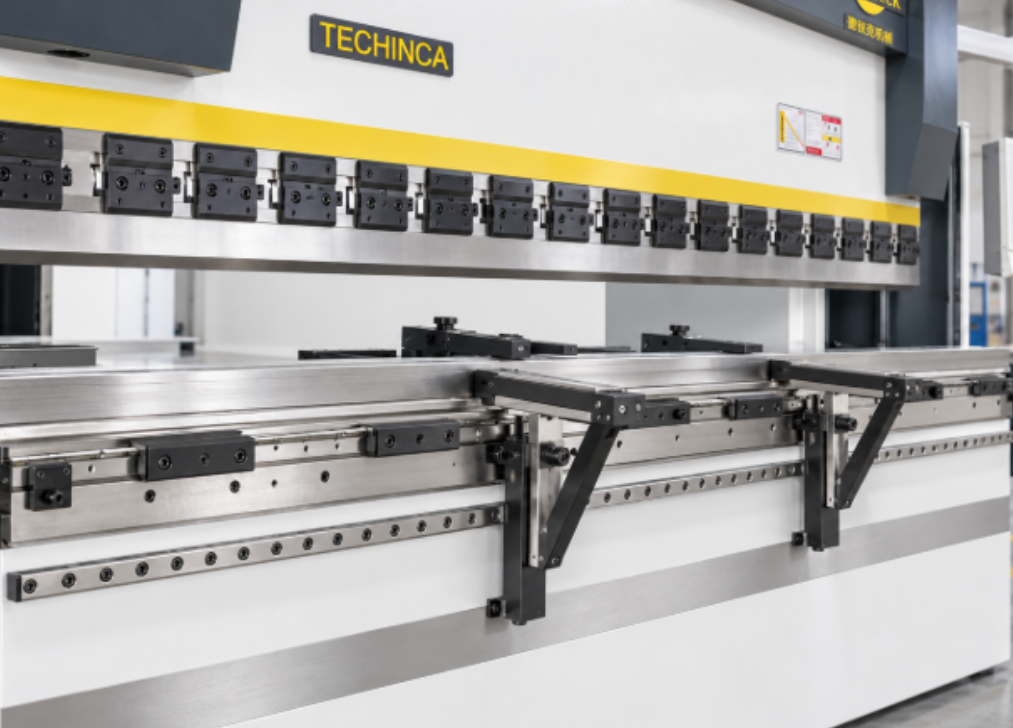
瑞铁折弯机产品体系提供多种吨位、工作长度及模具、后挡料和控制系统配置,可根据不同钣金加工任务进行匹配。
对于需要长期加工不锈钢、铝板或多种板厚工件的企业,更适合在设备选型阶段就把材料、V槽、内圆角和折弯力放在一起考虑,而不是设备投入生产后再单独解决某一个参数问题。
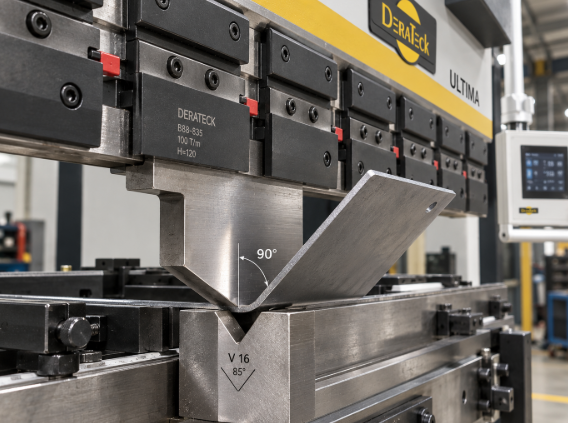
三、角度补偿怎么做?设备、参数和试折需要配合
当确认角度偏差主要来自材料回弹后,可以通过角度补偿进行调整。数控折弯设备可以根据实际试折结果,对滑块下压位置或相关角度参数进行修正,使板材在卸载并发生回弹后,更接近目标角度。
例如目标角度为90°,试折后发现实际角度偏大,就可以根据设备和工艺条件进行适量过弯。但补偿不适合一次调整过多,更合理的方式是按照“试折—测量—修正—再次确认”逐步确定参数。
瑞铁EPP-S纯电伺服、CBB-D及UBB-D油电混合、TAM-S电液伺服等折弯产品均面向不同钣金加工需求,企业可以根据吨位、工件长度、生产节拍及自动化要求选择相应设备。
对于批量生产,还可以把常用材料、板厚、V槽和补偿参数形成工艺记录,在后续重复订单中作为调机参考,从而减少重复试折过程。
总结
折弯回弹本质上是材料卸载后发生弹性恢复的结果,其大小会受到材料性能、板厚、V槽宽度、内圆角以及折弯方式等多种因素影响。企业在解决回弹问题时,不应只依赖单一角度参数,而应把材料、模具、设备和补偿方式结合起来判断。瑞铁机床通过纯电伺服、电液伺服、油电混合及智能折弯等不同设备方案,为不同钣金加工场景提供相应的折弯设备和配置选择。对于用户来说,合理的设备选型加上稳定的工艺记录,才能更好地应对材料回弹带来的角度变化。