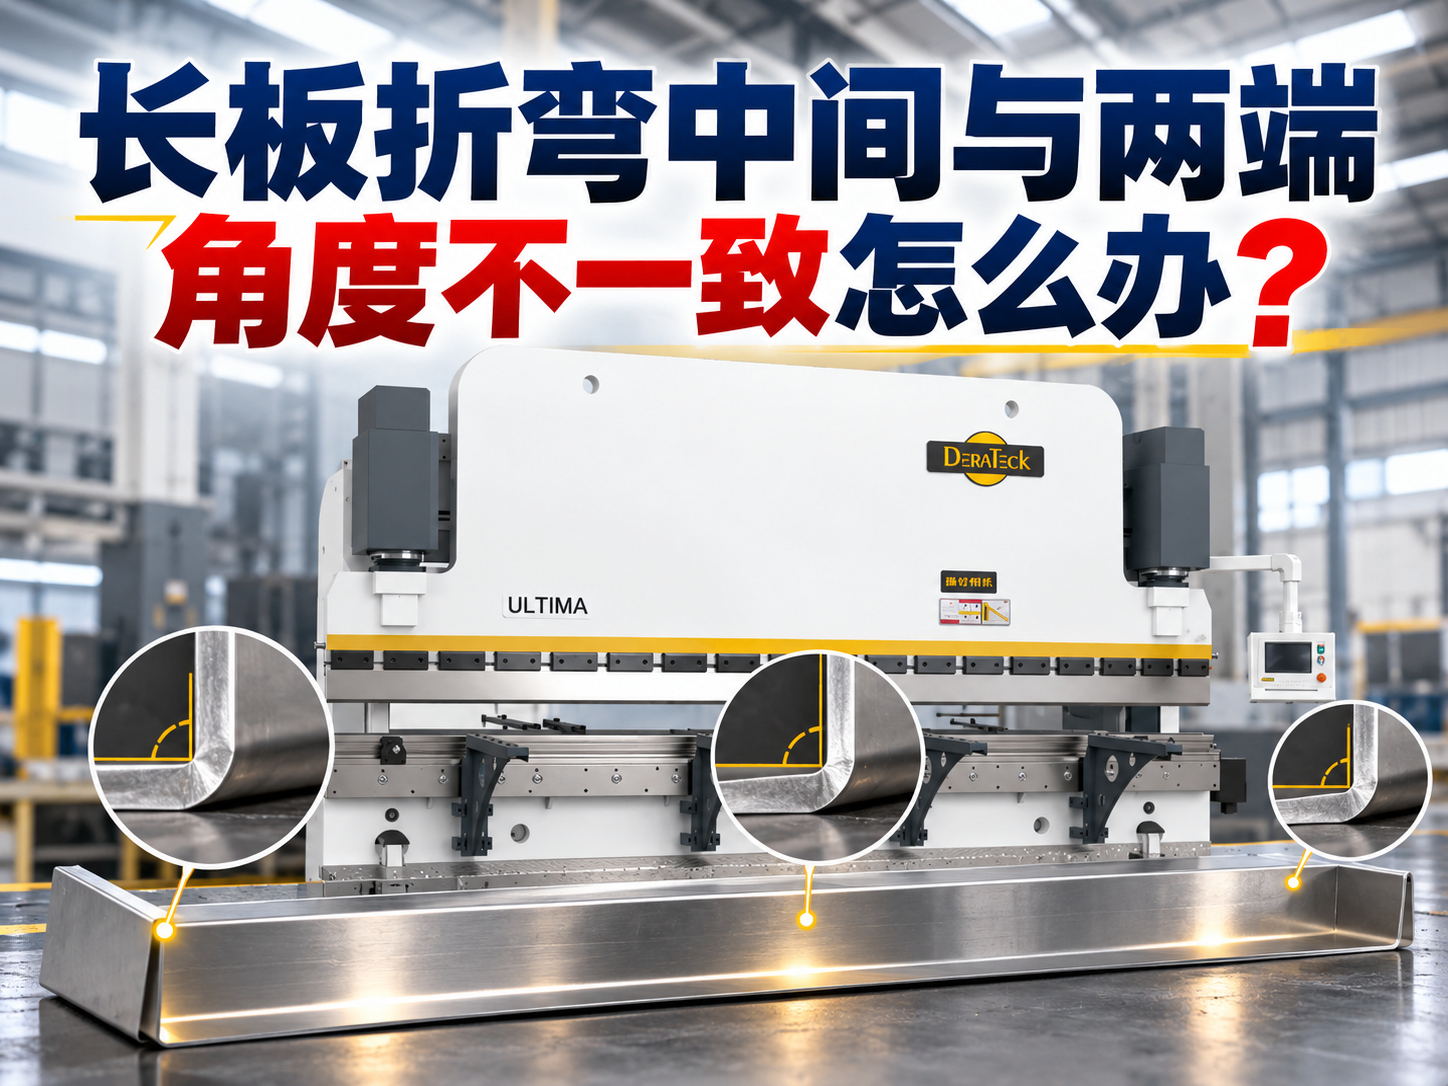

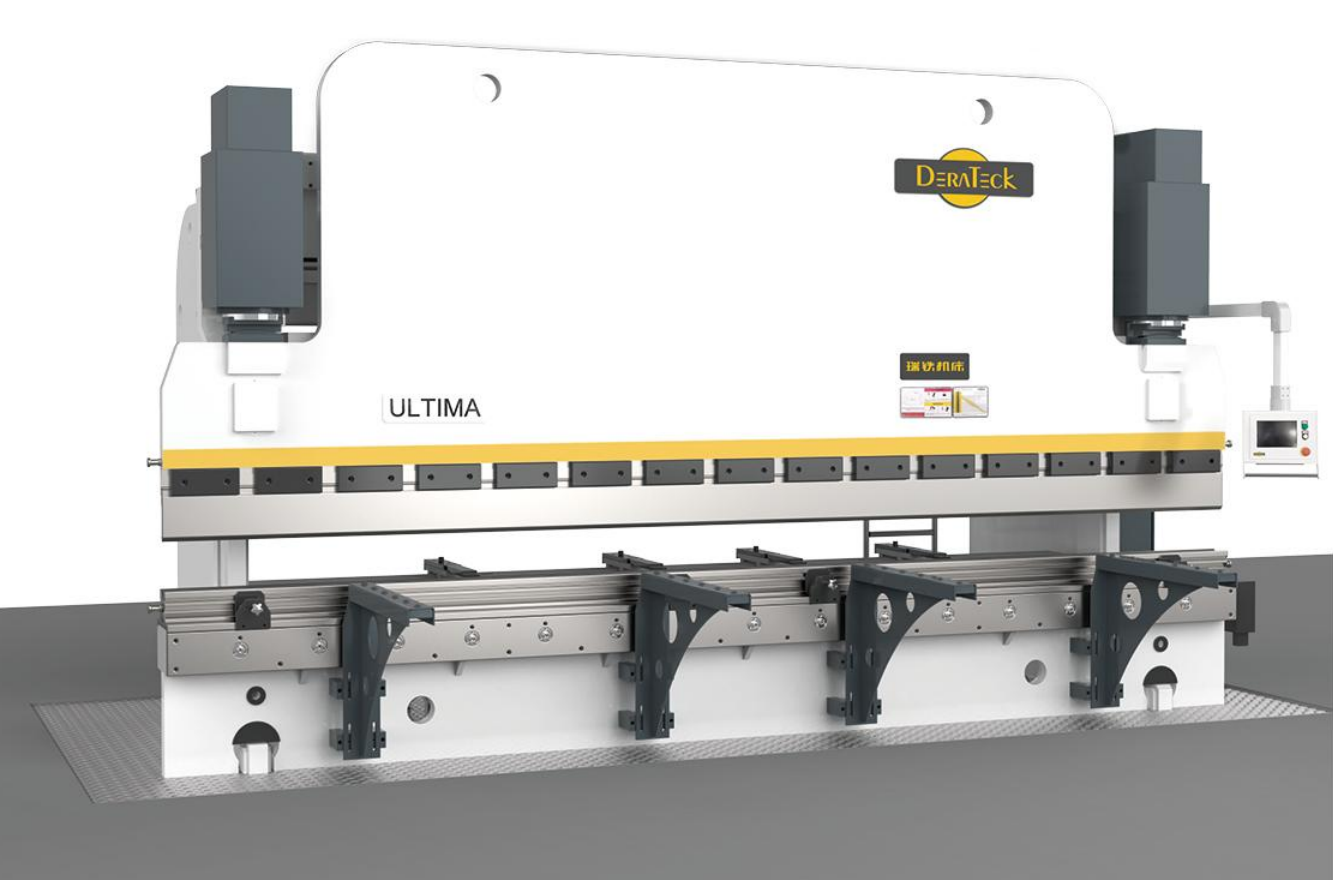
在钣金加工中,短板折弯正常,但换成长板后却出现“中间角度和两端不一样”的情况并不少见。尤其是在3米、4米甚至更长板材整长折弯时,设备受力、工作台变形、模具状态以及材料本身的差异都会被进一步放大。对于这种问题,不能简单通过修改一个角度参数解决,而应该从设备挠度、模具、材料以及补偿设置几个方向逐项排查。瑞铁在不同吨位和工作长度的数控折弯设备配置中,也会根据客户主要加工板材和工件尺寸考虑相应的补偿、模具及控制配置。
一、先检查工作台和滑块受力后的挠度变化
长板折弯时,设备中部承受的受力状态与两端并不完全相同。折弯压力作用在工作台和滑块上后,机架、滑块以及工作台会产生一定的弹性变形。如果没有进行相应补偿,就可能出现两端角度接近设定值,但中间位置角度偏大或偏小的情况。
这种现象在折弯长度增加、板材变厚或者所需折弯力提高后会更加明显。因此,如果短板加工一直正常,而只有整长折弯出现中间与两端不一致,应优先检查挠度补偿设置。
机械补偿或相应的工作台补偿结构,可以根据实际工况对中间区域进行位置修正。调整时不建议一次增加过多补偿量,而应先试折,再分别测量板件左端、中间和右端角度,根据三处差异逐步修正,避免补偿过度。
二、模具状态和安装位置也会造成局部角度差异
如果补偿参数基本正常,还需要检查上下模。长模具在长期使用后,不同位置的磨损程度可能并不一致。例如企业长期集中使用工作台中部进行短件加工,中间区域的模具磨损就可能比两端更明显。
此外,上模和下模是否正确安装、模具结合面是否存在铁屑或异物,也会影响整条折弯线的实际高度。如果模具某个区域没有完全贴合安装面,即使差异很小,在长板整长折弯时也可能表现为明显的角度变化。
下模V槽同样需要检查。整条下模如果由多段模具组合而成,应确认各段V槽规格是否一致、接缝位置是否平整。对于已经使用较长时间的模具,可以通过不同位置试折,判断角度偏差是否始终出现在同一个区域,从而区分是模具问题还是设备补偿问题。
瑞铁数控折弯设备在实际配置中可结合不同工件长度、吨位及模具方案进行匹配,但在日常生产中,模具状态和安装质量仍然需要定期检查。
三、材料厚度和参数设置也要一起排查
长板本身的厚度一致性也是一个容易被忽略的问题。同一张板材从左到右如果实际厚度存在波动,在相同滑块位置和V槽条件下,最终折弯角度也可能出现差异。
特别是不锈钢、高强度板材或不同批次材料,除了厚度之外,材料性能也可能存在一定变化。如果更换材料后才开始出现角度问题,应先确认板厚和材料批次,而不是直接调整设备。
同时还要检查Y1、Y2位置、折弯深度以及程序中的角度和补偿参数。如果左右两端角度本身就不一致,则需要进一步检查滑块左右同步状态;如果两端基本一致、只有中间偏差,则更应关注挠度补偿和模具状态。
实际排查时,可以固定同一块板材、同一套模具和同一程序,连续进行试折并记录左、中、右三个位置的角度,这样更容易找到误差规律。
总结
长板折弯出现中间与两端角度不一致,通常与设备挠度、补偿设置、上下模状态、V槽一致性、材料厚度以及Y1/Y2位置等因素有关。排查时可以先判断偏差是“中间异常”还是“左右不一致”,再分别检查补偿、模具和设备参数。对于长期加工大尺寸板件的企业,在设备选型阶段就应将工作长度、吨位和补偿方式一起考虑,并在生产中建立固定的试折和测量记录。瑞铁可以根据不同长板、厚板及结构件加工需求提供相应的折弯设备配置,帮助企业让设备条件与实际加工任务更加匹配。