
铝板具有重量轻、耐腐蚀、易加工等特点,在机箱机柜、电子设备、新能源部件以及工业钣金件中应用较多。但在实际折弯过程中,铝板外侧出现细小裂纹甚至直接开裂,是比较常见的工艺问题。造成开裂的原因并不只是“材料太脆”,还与铝材状态、板厚、折弯半径、轧制方向、V槽和上模刀尖等因素有关。瑞铁机床在数控折弯设备配置和实际应用中,也需要根据客户加工的材料、板厚和零件结构匹配相应吨位、模具及折弯参数,而不是使用一套固定参数处理所有铝板工件。
一、折弯半径过小,容易让铝板外侧产生裂纹
铝板折弯时,折弯内侧受到压缩,而外侧材料会被拉伸。如果折弯半径过小,外侧材料需要在很短的距离内产生较大的延伸,当延伸超过材料能够承受的范围时,就可能出现细裂纹甚至明显开裂。
因此,铝板折弯不能一味追求很小的内圆角。实际需要结合铝合金牌号、材料状态以及板厚确定合适的折弯半径。同样厚度的铝板,因为材料状态不同,可接受的折弯半径也可能存在差异。
上模刀尖圆角也需要与目标内圆角相匹配。如果刀尖过尖,折弯区域局部受力更加集中,可能增加材料损伤风险。在正式批量加工前,可以先进行试折,观察外侧表面是否出现发白、拉伸纹或细小裂口,再根据结果调整模具和折弯参数。
对于长期加工铝制钣金件的企业,瑞铁不同系列数控折弯设备可根据板厚、折弯长度和生产方式进行配置,同时结合相应模具完成不同结构零件的折弯加工。
二、轧制方向为什么会影响铝板折弯?
铝板在轧制生产过程中会形成一定的材料方向性,因此折弯线与轧制方向之间的关系,也可能影响开裂风险。
如果折弯方向选择不合适,在折弯外侧受到拉伸时,裂纹可能更容易沿材料组织方向扩展。对于折弯半径较小、板材较厚或者对外观要求较高的零件,在排版和下料阶段就应该考虑轧制方向,而不是等到折弯后发现开裂再调整设备参数。
实际生产中,如果同一种材料、同样板厚和模具条件下,有些零件容易开裂、有些却相对稳定,可以进一步检查板材排版方向是否发生变化。
因此,对于批量铝板零件,可以把材料牌号、状态、板厚、轧制方向和折弯方向一起记录下来。这样在后续重复订单中,可以更快判断问题来自材料方向还是折弯参数,也能减少反复试折带来的材料消耗。
三、V槽和上下模怎样选择才能减少折弯问题?
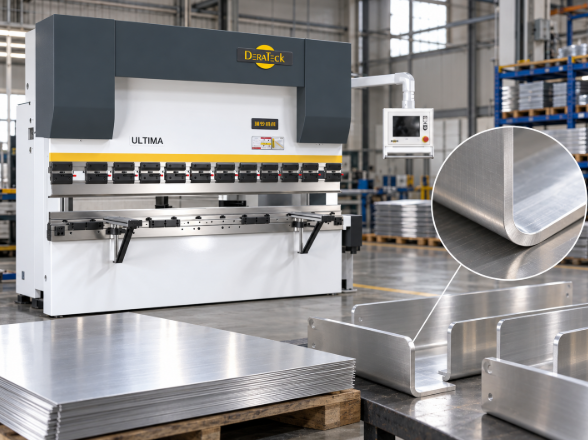
除了材料本身,模具也是影响铝板折弯状态的重要因素。下模V槽会改变板材在折弯过程中的支撑位置、成形内圆角以及所需折弯力。
如果V槽选择过窄,板材弯曲区域会更加集中,所需折弯力也会发生变化;如果V槽过宽,又可能影响内圆角、短翻边以及零件尺寸。因此,应结合板厚、目标圆角和零件结构选择相应V槽。
上模方面,则需要关注刀尖圆角和刀具形状。对于已经形成翻边、箱体或复杂结构的铝板零件,还应提前检查后续折弯时是否会发生零件与模具干涉。
瑞铁EPP-S纯电伺服、CBB-D油电混合以及TAM-S电液伺服等系列可覆盖不同钣金折弯需求,实际设备和模具选择仍应根据铝板厚度、工件长度、折弯半径及生产批量确定。 对于容易开裂的零件,更适合采用“试折—检查折弯外侧—调整圆角或V槽—再次确认”的方式逐步优化工艺。
总结
铝板折弯开裂通常不是单一因素造成,而是与材料状态、板厚、折弯半径、轧制方向、V槽和上模刀尖圆角共同相关。出现裂纹后,不宜只通过增加或减少折弯压力解决,而应先检查材料和折弯方向,再判断模具选择是否合理。对于批量生产企业,建立不同铝材对应的折弯半径、V槽和工艺参数记录,再结合与实际产品相匹配的数控折弯设备,可以更有效地减少试折次数,并保持后续加工的一致性。