
不锈钢板广泛应用于机箱机柜、食品设备、厨具、医疗设备以及工业结构件等钣金产品中。与普通碳钢相比,不锈钢在强度、回弹和表面要求方面存在一定差异,因此折弯时不能简单沿用相同参数。尤其是对外观要求较高的产品,还需要同时关注内圆角、V槽选择和表面划伤问题。瑞铁机床在折弯设备配置过程中,也通常会根据客户常用材料、板厚、工件长度和产品结构匹配相应设备与模具方案。
一、不锈钢回弹较明显,角度需要结合实际试折调整
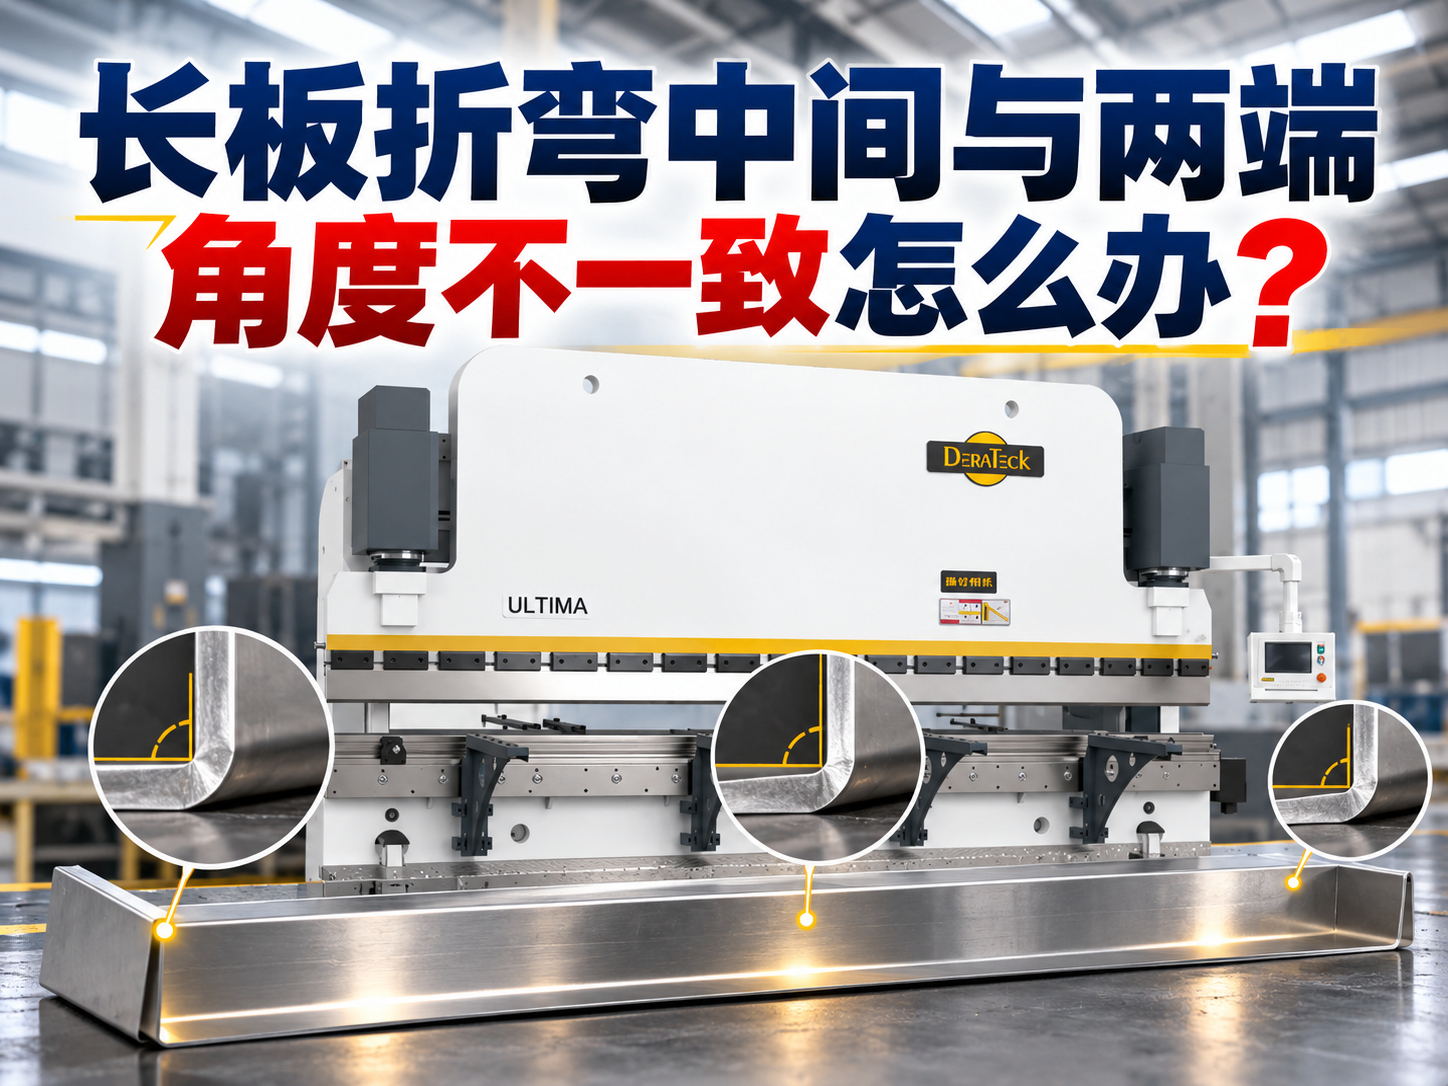
不锈钢折弯时首先需要关注回弹。板材在模具中受压后会形成塑性变形,但压力解除后仍会存在一定弹性恢复,因此最终角度可能与滑块下压时的角度存在差异。
不同牌号、不同板厚甚至不同批次的不锈钢,回弹表现都可能有所变化。如果直接沿用碳钢的折弯参数,可能出现设定90°,实际成形后角度偏大的情况。
生产中可以先进行试折,再根据测量结果通过数控系统修正角度或滑块位置。对于批量加工,建议把常用材料、板厚、V槽及补偿参数保存下来,后续重复订单可以作为调机参考。
瑞铁EPP-S纯电伺服、CBB-D油电混合以及TAM-S电液伺服等折弯设备,可根据不同吨位、长度和加工需求进行配置。实际选择哪种设备,更重要的是结合不锈钢板厚、折弯长度和生产批量判断,而不是单独看驱动方式。
二、内圆角和V槽要一起考虑,不能只看板厚
不锈钢折弯后的内圆角,与板厚、上模刀尖半径、下模V槽和折弯方式都有关系。如果图纸对内圆角有明确要求,在选择模具时就需要提前考虑,而不是折完后再进行修正。
V槽宽度也会影响折弯效果。V槽较小时,所需折弯力通常会增加,板材局部受力也更加集中;V槽增加后,所需压力会发生变化,同时内圆角和最小翻边尺寸也可能随之改变。
因此,不锈钢折弯不能简单按照“板厚乘一个固定倍数”机械选择V槽。对于小翻边、特殊圆角或者较厚不锈钢板,需要结合工件结构进行判断。
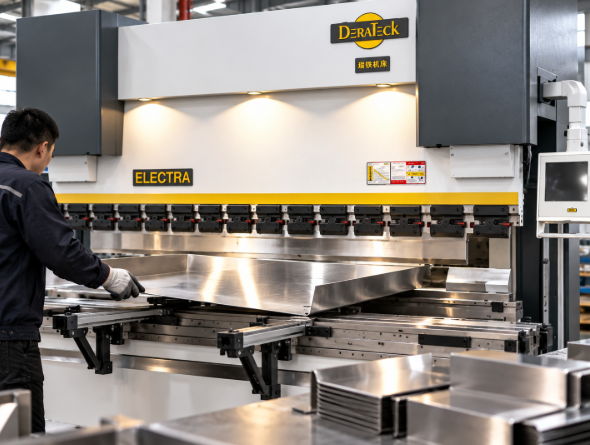
在设备选型阶段,也应把V槽和所需吨位一起考虑。瑞铁不同系列数控折弯机覆盖多种吨位和工作长度,可以根据板材厚度、折弯长度及模具条件确定对应规格,避免只看设备额定吨位而忽略实际工况。
三、外观件要重点防止压痕和表面划伤
不锈钢与普通结构件不同,很多产品折弯后表面会直接作为最终外观,因此划痕、压痕和模具印记都会影响成品质量。
折弯过程中,板材会与下模V槽两侧发生接触并产生滑动。如果模具表面存在杂质、毛刺或者磨损,不锈钢表面就可能出现明显痕迹。因此,在加工外观件前,应检查上下模表面,并及时清理铁屑和异物。
对于拉丝板、镜面板等表面要求较高的材料,可以根据实际工艺考虑保护膜、无痕折弯膜或相应的表面保护方式。同时还要关注板材搬运和定位过程,因为很多划伤并不是在真正折弯时产生,而是在上下料、翻板或与工作台接触过程中形成。
如果企业长期加工不锈钢外观件,在配置折弯设备时,除了吨位和轴数,也可以关注前托料、后挡料和自动化辅助装置,减少板材重复拖动和人工搬运带来的表面损伤风险。
总结
不锈钢折弯需要重点关注 材料回弹、内圆角、V槽选择、折弯力以及表面保护。回弹问题可以通过试折和角度补偿逐步修正,内圆角和V槽则需要与板厚、模具及产品结构共同判断,而对于外观件,还应把防划伤和防压痕纳入整个加工流程。瑞铁机床可根据不同不锈钢工件的板厚、长度、批量和自动化需求提供相应折弯设备配置,让设备、模具和实际加工任务形成更合理的匹配。